Một lỗ chính xác — lỗ H7 cho chốt định vị, lỗ lắp bạc, lỗ lắp ổ lăn — không làm được bằng một mũi khoan. Nó là cả một quy trình: định vị → khoan → khoét → doa → vát mép → kiểm tra, mỗi bước có dụng cụ và thông số riêng. Trang này tổng hợp toàn bộ quy trình, kèm công cụ lập quy trình cho lỗ của bạn và đường dẫn tới bài chi tiết cho từng bước.
Tốc độ và bước tiến cho dụng cụ HSS có dung dịch làm mát, lấy giá trị giữa của bảng tra trong các bài tốc độ cắt khi khoan và mũi doa; lượng dư doa theo bài dung sai lỗ khoan. Là điểm khởi đầu — chỉnh theo máy và dụng cụ thực tế.
Quy trình gia công lỗ gồm những bước nào
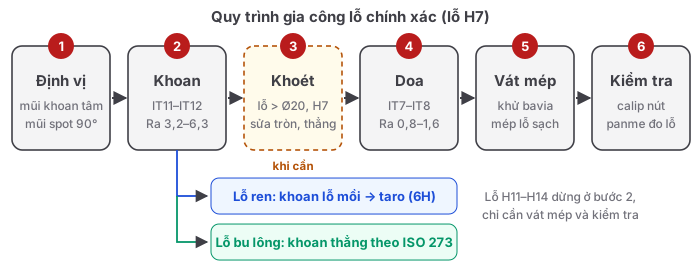
- Định vị — tạo điểm dẫn đúng vị trí để mũi khoan không trượt. Doa không sửa được lỗ lệch, nên sai ở bước này là sai đến cuối.
- Khoan — tạo lỗ thô, nhỏ hơn kích thước cuối đúng bằng lượng dư nếu còn doa. Lỗ khoan đạt IT11–IT12 trên máy thường, IT10 trên máy cứng vững.
- Khoét — chỉ cần với lỗ lớn (trên khoảng Ø20) hoặc khi cần sửa độ tròn, độ thẳng trước khi doa.
- Doa — đưa lỗ về đúng kích thước H7/H8, tròn và nhẵn (Ra 0,8–1,6).
- Vát mép, khử bavia — để chi tiết lắp vào không kẹt, không xước.
- Kiểm tra — calip nút đầu qua / đầu không qua cho lỗ H7, H8; lỗ bu lông thử lắp bằng bu lông thật.
Bài chi tiết cho từng bước
Mỗi phương pháp đạt cấp chính xác nào
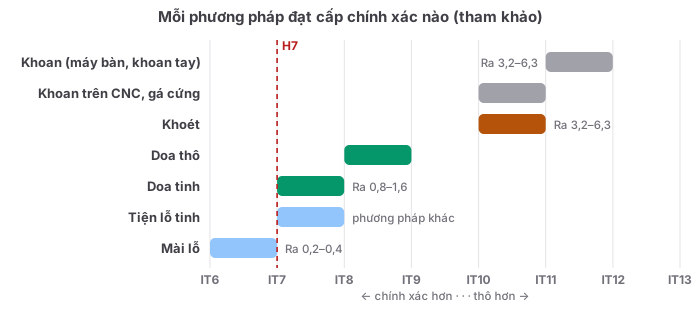
Đọc ngược từ bản vẽ: cấp dung sai ghi trên lỗ cho biết phải dừng ở bước nào.
| Bản vẽ ghi | Loại lỗ thường gặp | Quy trình |
|---|---|---|
| Không ghi, H13–H14 | Lỗ bu lông, lỗ thoát | Khoan thẳng theo bảng ISO 273 |
| H11, H12 | Lỗ lắp lỏng, lỗ không định vị | Định vị + khoan |
| H9, H10 | Lỗ lắp có yêu cầu vừa | Định vị + khoan trên máy cứng vững; H9 sản xuất loạt nên doa |
| H8 | Lỗ lắp trục, bạc thông thường | Định vị + khoan chừa lượng dư + doa |
| H7 | Chốt định vị, bạc, ổ lăn | Định vị + khoan + (khoét với lỗ lớn) + doa tinh |
| M…6H | Lỗ ren | Khoan lỗ mồi + taro đúng cấp taro |
Ba nguyên tắc để lỗ đạt ngay lần đầu
- Khoan và doa trong cùng một lần gá. Tháo phôi ra gá lại thì trục mũi doa không còn trùng tâm lỗ khoan.
- Kiểm soát độ đảo. Mũi khoan, mũi doa đảo bao nhiêu thì lỗ to ra bấy nhiêu — kẹp bằng đầu kẹp ER hoặc đầu kẹp tốt.
- Lượng dư vừa đủ. Quá nhiều thì mũi doa quá tải, lỗ côn; quá ít thì lưỡi trượt, lỗ nhám. Công cụ phía trên đã tính sẵn theo đường kính.
Khi lỗ không đạt
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com