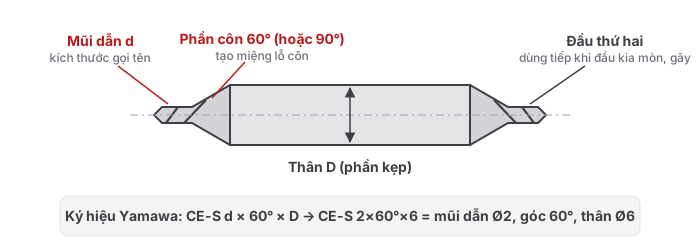
Mũi khoan tâm (center drill) là mũi khoan ngắn, cứng, có một mũi dẫn nhỏ ở đầu và phần côn phía sau. Nó dùng để tạo lỗ tâm cho mũi chống tâm máy tiện, hoặc tạo điểm định vị để mũi khoan chính không bị trượt. Bài này giải thích khi nào dùng góc 60° hay 90°, độ xoắn cao hay thấp, cách đọc ký hiệu và bảng cỡ, giá mũi khoan tâm Yamawa.
Mũi khoan tâm rẻ và nhỏ nên hay bị xem nhẹ, nhưng lỗ tâm sai thì chi tiết tiện bị đảo, lỗ khoan bị lệch tâm. Gãy mũi dẫn trong lỗ cũng là một trong những sự cố mất thời gian nhất ở xưởng. Chọn đúng loại và chạy đúng tốc độ là tránh được phần lớn các lỗi này.
Mũi khoan tâm dùng để làm gì
Mũi khoan tâm có hai công dụng chính:
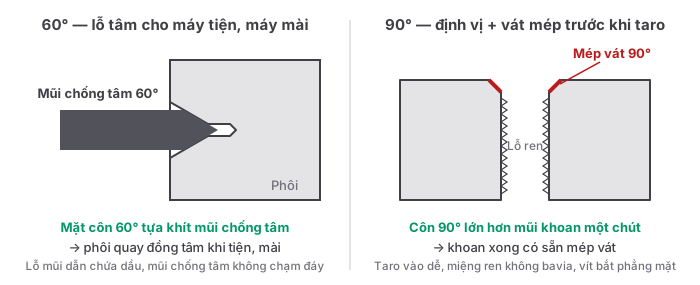
- Tạo lỗ tâm cho máy tiện, máy mài — lỗ côn ở mặt đầu phôi để mũi chống tâm (mũi chống tâm ụ động) tựa vào, giữ phôi dài đồng tâm khi tiện hoặc mài giữa hai mũi tâm. Đây là công dụng gốc của mũi khoan tâm.
- Định vị điểm khoan — tạo một lỗ côn nông đúng vị trí để mũi khoan chính bám vào, không trượt khỏi tâm. Cách này chính xác hơn nhiều so với đột dấu bằng tay, nhất là trên máy phay, máy khoan cần.
Phần lớn mũi khoan tâm có hai đầu giống nhau — mòn hoặc gãy một đầu thì quay đầu còn lại dùng tiếp.
Mũi khoan tâm và mũi khoan spot (mũi định tâm) khác nhau thế nào
Hai loại này hay bị gọi chung là "mũi khoan tâm", nhưng hình dạng và công dụng khác nhau:
| Tiêu chí | Mũi khoan tâm (center drill) | Mũi khoan spot (NC spot drill) |
|---|---|---|
| Hình dạng đầu | Mũi dẫn nhỏ + phần côn | Không có mũi dẫn, chỉ có phần côn nhọn |
| Góc côn thường gặp | 60° (lỗ tâm), 90° | 90°, 118°, 120°… |
| Công dụng chính | Lỗ tâm cho mũi chống tâm máy tiện, máy mài | Định vị trước khi khoan trên CNC, kiêm vát mép miệng lỗ |
| Điểm yếu | Mũi dẫn mảnh, dễ gãy | Không tạo được lỗ tâm cho mũi chống tâm |
Trên máy CNC, nhiều xưởng dùng mũi spot để định vị và vát mép trong một lần, còn mũi khoan tâm có mũi dẫn để dành cho việc làm lỗ tâm trên máy tiện. Trong bảng giá Yamawa, dòng NC-SD là mũi spot 90°.
Chọn góc 60° hay 90°
- 60° — góc tiêu chuẩn của lỗ tâm, khớp với mũi chống tâm 60° trên máy tiện, máy mài. Làm lỗ tâm để tiện hoặc mài giữa hai mũi tâm thì luôn chọn 60°.
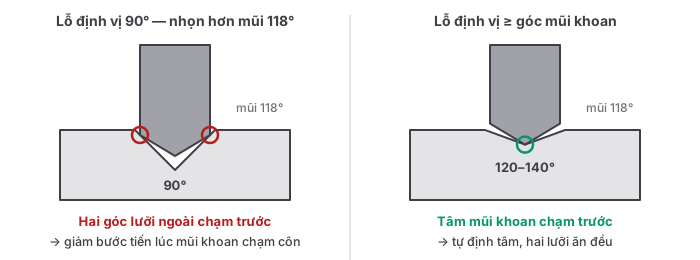
- 90° — dùng khi định vị trước khi khoan và muốn có luôn vát mép 90° ở miệng lỗ, ví dụ lỗ sẽ taro ren hoặc lỗ bắt vít. Chọn cỡ sao cho đường kính phần côn lớn hơn mũi khoan chính một chút thì sau khi khoan miệng lỗ đã có sẵn mép vát.
Độ xoắn cao hay độ xoắn thấp
Yamawa chia mũi khoan tâm thành hai nhóm theo góc xoắn của rãnh thoát phoi:
- Độ xoắn cao (dòng CE) — rãnh xoắn thoát phoi tốt, cắt nhẹ. Hợp thép carbon, thép hợp kim, inox và nhôm — những vật liệu ra phoi dây, phoi dẻo.
- Độ xoắn thấp (dòng CD) — lưỡi cắt khỏe hơn, ít "ăn" vào vật liệu. Hợp gang, đồng thau và vật liệu cứng, phoi vụn.
Nếu xưởng gia công đủ loại vật liệu và chỉ muốn giữ một loại, dòng độ xoắn cao là lựa chọn phổ thông hơn.
Đọc ký hiệu mũi khoan tâm Yamawa
Lấy ví dụ CE-S 2×60°×6:
- CE — dòng độ xoắn cao. CD là dòng độ xoắn thấp.
- -S — góc côn 60°. -Q là góc côn 90° (ví dụ CE-Q, CD-Q).
- 2 — đường kính mũi dẫn, mm. Đây là kích thước gọi tên của mũi khoan tâm.
- 60° — góc phần côn.
- 6 — đường kính thân (phần kẹp), mm.
Các ký hiệu khác trong bảng giá: CE-S V là bản phủ TiN, CE-SL L-100 / L-150 là loại dài tổng chiều dài 100 và 150mm — dùng khi phải với vào chỗ sâu hoặc tránh va đồ gá. Mã đặt hàng ngắn gọn hơn, ví dụ CE-S 2×60°×6 có mã CE2.0.
Bảng cỡ và giá mũi khoan tâm Yamawa
Dòng phổ biến nhất là CE-S 60° độ xoắn cao. Giá theo bảng giá Yamawa áp dụng từ 01/07/2026, chưa gồm VAT:
| Mã hàng | Đường kính mũi dẫn (mm) | Đường kính thân (mm) | Giá (chưa VAT) |
|---|---|---|---|
| CE0.5 | 0.5 | 3.5 | 286.800đ |
| CE1.0 | 1 | 4 | 163.200đ |
| CE1.5 | 1.5 | 5 | 128.400đ |
| CE2.0 | 2 | 6 | 141.600đ |
| CE2.5 | 2.5 | 7.7 | 174.000đ |
| CE3.0 | 3 | 7.7 | 174.000đ |
| CE3.0-8 | 3 | 8 | 187.200đ |
| CE4.0 | 4 | 10 | 343.200đ |
| CE5.0-12 | 5 | 12 | 460.800đ |
Các nhóm còn lại, tổng cộng 65 mã trong bảng giá:
| Nhóm | Số mã | Khoảng giá (chưa VAT) |
|---|---|---|
| 60° độ xoắn thấp (CD-S) | 7 | 128.400đ – 343.200đ |
| 90° độ xoắn cao (CE-Q) | 8 | 153.600đ – 446.400đ |
| 90° độ xoắn thấp (CD-Q) | 6 | 153.600đ – 414.000đ |
| 60° phủ TiN (CE-S V) | 6 | 342.000đ – 685.200đ |
| 60° loại dài (CE-SL L-100, L-150) | 14 | 507.600đ – 1.495.200đ |
| Mũi spot NC-SD và khoan tâm vát mép PE-Q (90°) | 15 | 385.200đ – 2.108.400đ |
Xem đủ 65 mã, lọc theo nhóm và thêm vào danh sách hỏi giá tại bảng giá Yamawa.
Gãy mũi dẫn — lỗi hay gặp nhất và cách tránh
Mũi dẫn chỉ Ø1 đến Ø3 mm nên rất mảnh. Các nguyên nhân gãy thường gặp:
- Tốc độ quá thấp — thợ hay đặt vòng quay theo đường kính thân (6–10mm) nên mũi dẫn chạy chậm hơn nhiều so với cần, bị cà và gãy. Vòng quay nên tính theo đường kính mũi dẫn. Ví dụ mũi dẫn Ø2 trên thép carbon, tốc độ cắt khoảng 20 m/phút thì n = 1000 × 20 ÷ (3,14 × 2) ≈ 3.200 vòng/phút; máy không đạt thì dùng nấc cao nhất và tiến thật chậm. Xem thêm cách tính tốc độ cắt khi khoan.
- Ăn quá sâu — chỉ khoan đến khi phần côn tạo đủ miệng lỗ cần thiết, không cho thân mũi khoan tâm chui vào lỗ.
- Không thoát phoi — mũi dẫn ngắn, rãnh nhỏ, phoi dễ kẹt. Tiến từng nhịp ngắn, có dầu cắt.
- Mặt đầu phôi không phẳng hoặc tâm ụ động lệch — mũi dẫn chạm mặt nghiêng sẽ bị bẻ cong ngay. Tiện phẳng mặt đầu trước khi khoan tâm.
- Đảo trục — mũi kẹp lệch hoặc trục chính bị đảo làm mũi dẫn chịu uốn liên tục.
Khi nào không cần mũi khoan tâm
Với mũi khoan ngắn, góc 135° có mũi tách tâm và máy đủ cứng vững, mũi khoan tự định tâm được nên có thể khoan thẳng không cần định vị. Mũi khoan dài, mũi 118°, khoan trên mặt cong, mặt nghiêng hoặc ống tròn thì vẫn nên định vị trước để tránh lỗ bị lệch tâm.
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com