Trên thân taro Nhật thường in ký hiệu như SP P2 M10×1.5. Chữ P2 là cấp dung sai của taro: nó cho biết đường kính trung bình của taro lớn hơn kích thước danh nghĩa bao nhiêu, từ đó quyết định lỗ ren cắt ra có lọt calip 6H hay không. Bài này giải thích hệ cấp P1, P2, P3…, cách tính, cách chọn — kèm công cụ tra nhanh cho từng cỡ ren.
Thuộc chuyên đề Gia công lỗ chính xác — quy trình định vị, khoan, khoét, doa và công cụ lập quy trình cho lỗ H7.
Hiểu đúng cấp taro giúp kỹ sư trả lời ba câu hỏi hay gặp: taro trong kho có ra được ren 6H không, ren sắp mạ kẽm thì chọn cấp nào, và vì sao cùng là M10 mà taro SP ghi P2 còn taro PO lại ghi P3.
Ren trong 6H thường dùng để bắt vít từ một tấm khác xuống: tấm trên khoan lỗ trơn theo bảng tra lỗ lắp bu lông, tấm dưới khoan lỗ mồi rồi taro — và cấp taro quyết định lỗ ren đó có đạt 6H hay không.
Đơn vị µm = 0,001 mm. Vùng 6H/6G theo ISO 965 cho các cỡ trong danh sách; chế độ nhập tay chỉ tính vùng của taro. Cấp tiêu chuẩn Yamawa lấy từ bảng giá Yamawa (SP xoắn, PO mũi xoắn ốc, HT taro tay).
P1, P2, P3 trên taro nghĩa là gì
Cấp P quy định đường kính trung bình (D2) của phần ren trên taro. D2 là đường kính tại vị trí bề dày răng bằng đúng bề rộng rãnh — đây là kích thước quyết định ren lắp vừa hay lỏng, và cũng là kích thước mà calip ren kiểm tra.
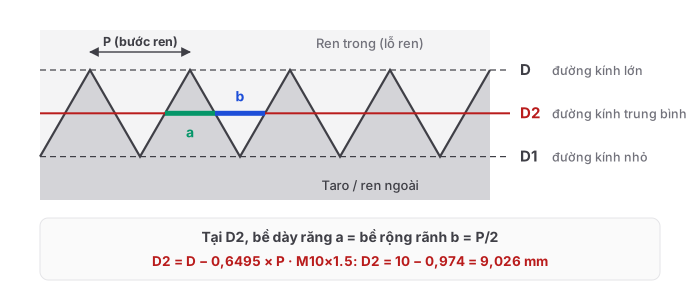
Taro được mài với D2 lớn hơn D2 danh nghĩa một chút. Cấp P cho biết "lớn hơn bao nhiêu", chia thành các bậc liên tiếp:
- P1 — từ 0 đến 1 bậc trên D2 danh nghĩa
- P2 — từ 1 bậc đến 2 bậc
- P3 — từ 2 bậc đến 3 bậc, và cứ thế tiếp tục
Số càng lớn thì taro càng "to", lỗ ren cắt ra càng rộng.
Mỗi cấp rộng bao nhiêu: loại A, B, C
Độ rộng một bậc không cố định mà phụ thuộc đường kính và bước ren. Theo tài liệu kỹ thuật của Yamawa có ba loại:
| Bước ren P | D ≤ 24mm | 24 < D ≤ 30mm | D > 30mm |
|---|---|---|---|
| P ≤ 0,6 | A | B | B |
| 0,6 < P ≤ 1,75 | B | B | B |
| 1,75 < P ≤ 2 | B | B | C |
| 2 < P ≤ 5 | B | C | C |
- Loại A — 15 µm mỗi cấp: ren nhỏ, bước mịn, ví dụ M3×0.5, M4×0.5
- Loại B — 20 µm mỗi cấp: toàn bộ ren bước thô từ M4×0.7 đến M24×3 và phần lớn ren bước mịn
- Loại C — 40 µm mỗi cấp: ren lớn bước thô như M30×3.5, M36×4
Ví dụ M10×1.5 là loại B: P1 = +0 ~ +20 µm, P2 = +20 ~ +40 µm, P3 = +40 ~ +60 µm so với D2 danh nghĩa 9,026 mm. Vậy taro P2 có D2 trong khoảng 9,046 – 9,066 mm.
Cấp taro và miền dung sai 6H
Ren trong 6H có D2 nằm trong khoảng từ D2 danh nghĩa đến D2 danh nghĩa cộng dung sai (với M10×1.5 là +180 µm). Calip ren GO kiểm giới hạn dưới, calip NOT-GO kiểm giới hạn trên. Taro phải nằm trong miền này, và nên nằm ở nửa dưới — vì khi cắt, taro gần như luôn cắt ra lỗ ren rộng hơn chính nó do đảo trục, lệch tâm và lẹo dao.
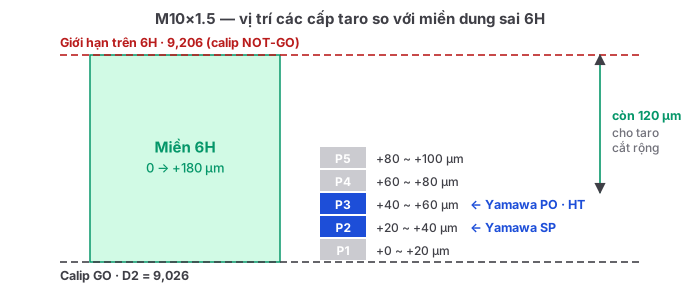
Đây là lý do cùng cỡ M10×1.5 mà taro xoắn SP được mài cấp P2, còn taro mũi xoắn ốc PO và taro tay HT được mài cấp P3: mỗi kiểu taro có xu hướng cắt rộng khác nhau, nhà sản xuất chọn cấp sao cho lỗ ren cuối cùng vẫn lọt calip 6H. Yamawa cũng cho biết taro tiêu chuẩn của họ được mài trong phạm vi hẹp hơn bề rộng đầy đủ của mỗi cấp.
Cấp tiêu chuẩn của taro Yamawa theo cỡ ren
Lấy từ bảng giá Yamawa do Yutaka phân phối — SP là taro rãnh xoắn (lỗ mù), PO là taro mũi xoắn ốc (lỗ thông), HT là taro tay:
| Cỡ ren | SP | PO | HT |
|---|---|---|---|
| M3×0.5 | P1/P2 | P2 | P2 |
| M4×0.7 | P2 | P2 | P2 |
| M5×0.8 | P2 | P2 | P3 |
| M6×1 | P2 | P2 | P2 |
| M8×1.25 | P2/P3 | P3 | P3 |
| M10×1.5 | P2/P3 | P3 | P3 |
| M12×1.75 | P2/P3 | P4 | P3 |
| M14×2 | P2 | P4 | P3 |
| M16×2 | P2 | P4 | P3 |
| M20×2.5 | P3 | P4 | — |
| M24×3 | P3 | P4 | — |
Ô có hai cấp (ví dụ P2/P3) là cỡ có hai mã hàng khác nhau trong bảng giá. Quy luật dễ thấy: ren càng lớn thì cấp tiêu chuẩn càng cao, vì miền 6H của ren lớn cũng rộng hơn.
Khi nào chọn cấp cao hơn hoặc thấp hơn tiêu chuẩn
- Ren sẽ mạ (kẽm, niken…) — lớp mạ làm ren nhỏ lại, bản vẽ thường ghi 6G thay cho 6H. Chọn cấp cao hơn để D2 nằm trong miền 6G — dùng công cụ phía trên với lựa chọn 6G.
- Vật liệu co lại sau khi taro — inox, titan, nhựa và vật liệu đàn hồi có thể cho ren nhỏ hơn taro, calip GO khó vào. Có thể chọn cao hơn một cấp.
- Taro hay cắt rộng — máy đảo nhiều, taro tay, vật liệu dẻo dính dao như nhôm, đồng. Nếu lỗ ren thường xuyên lọt calip NOT-GO, chọn thấp hơn một cấp.
- Bản vẽ yêu cầu ren chặt hơn (4H, 5H) — cần taro cấp thấp, thường là hàng đặt riêng. Xem thêm cấp chính xác ren 6H, 6g.
Taro hãng khác ghi cấp thế nào
Không phải hãng nào cũng dùng hệ P. Taro theo tiêu chuẩn ISO/DIN thường ghi ISO 1, ISO 2, ISO 3 — trong đó ISO 2 dùng cho ren 6H, ISO 3 cho ren 6G. Một số hãng Nhật như OSG ghi theo hệ OH (OH2, OH3…), cách chia bậc khác hệ P. Khi đổi hãng, đừng so tên cấp mà so số µm của D2 trong catalogue. Bảng đối chiếu dòng taro giữa các hãng có ở bài mã tương đương Nachi – OSG – Yamawa.
Kiểm tra ren sau khi taro
Cấp taro chỉ là điểm xuất phát; lỗ ren thực tế phụ thuộc máy, vật liệu và dầu cắt. Với hàng loạt, nên kiểm lỗ ren đầu tiên và định kỳ bằng calip nút ren GO / NOT-GO đúng cấp trên bản vẽ:
- GO vặn vào hết, NOT-GO không vào — ren đạt
- GO không vào — ren chặt: taro mòn, cấp quá thấp, hoặc vật liệu co lại
- NOT-GO vặn vào được — ren rộng: taro cắt rộng, cấp quá cao, đảo trục hoặc ren bị tuôn
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com