Lỗ lắp bu lông (lỗ bắt bu lông, lỗ xuyên bu lông) là lỗ trơn cho thân bu lông hoặc vít đi qua. Lỗ phải to hơn bu lông một chút để lắp được dù vị trí các lỗ lệch nhau. To bao nhiêu là đủ đã có tiêu chuẩn: ISO 273 (tương đương JIS B 1001) chia làm ba cấp tinh, trung bình, thô. Bài này có bảng tra M1.6–M42, cách chọn cấp lỗ, cách tính dung sai vị trí — và công cụ tra nhanh.
Thuộc chuyên đề Gia công lỗ chính xác — quy trình định vị, khoan, khoét, doa và công cụ lập quy trình cho lỗ H7.
Tra nhanh: M3 → Ø3,4 · M4 → Ø4,5 · M5 → Ø5,5 · M6 → Ø6,6 · M8 → Ø9 · M10 → Ø11 · M12 → Ø13,5 · M16 → Ø17,5 · M20 → Ø22 · M24 → Ø26 (cấp trung bình, dùng phổ biến nhất).
Đường kính lỗ theo ISO 273 (JIS B 1001 cấp 1, 2, 3). Giới hạn lỗ theo ISO 286. Dung sai vị trí tính theo đường kính danh nghĩa bu lông, ở điều kiện lỗ nhỏ nhất — một cách tính an toàn.
Bảng tra lỗ lắp bu lông theo ISO 273
Đơn vị mm. Cột trung bình là lựa chọn mặc định cho đa số kết cấu cơ khí:
| Cỡ bu lông | Tinh (H12) | Trung bình (H13) | Thô (H14) |
|---|---|---|---|
| M1.6 | 1.7 | 1.8 | 2 |
| M2 | 2.2 | 2.4 | 2.6 |
| M2.5 | 2.7 | 2.9 | 3.1 |
| M3 | 3.2 | 3.4 | 3.6 |
| M4 | 4.3 | 4.5 | 4.8 |
| M5 | 5.3 | 5.5 | 5.8 |
| M6 | 6.4 | 6.6 | 7 |
| M8 | 8.4 | 9 | 10 |
| M10 | 10.5 | 11 | 12 |
| M12 | 13 | 13.5 | 14.5 |
| M14 | 15 | 15.5 | 16.5 |
| M16 | 17 | 17.5 | 18.5 |
| M18 | 19 | 20 | 21 |
| M20 | 21 | 22 | 24 |
| M22 | 23 | 24 | 26 |
| M24 | 25 | 26 | 28 |
| M27 | 28 | 30 | 32 |
| M30 | 31 | 33 | 35 |
| M33 | 34 | 36 | 38 |
| M36 | 37 | 39 | 42 |
| M39 | 40 | 42 | 45 |
| M42 | 43 | 45 | 48 |
Trong JIS B 1001, ba cấp này gọi là cấp 1, cấp 2, cấp 3 với cùng giá trị. JIS còn có cấp 4 rộng hơn nữa, dùng chủ yếu cho lỗ đúc sẵn trên chi tiết đúc. H12, H13, H14 là miền dung sai của chính lỗ — chỉ lệch về phía lớn hơn, nên khoan đúng mũi bằng đường kính lỗ là đạt.
Ba cấp lỗ khác nhau thế nào
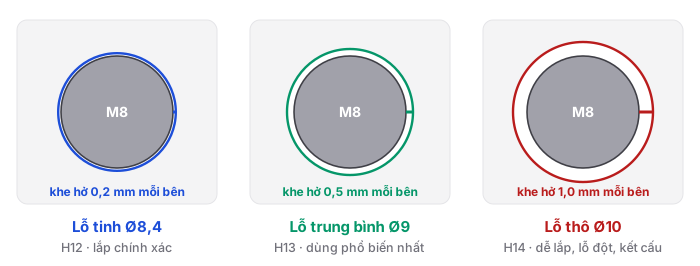
- Tinh (H12) — khe hở nhỏ, bu lông gần như tự định vị. Dùng khi cần vị trí chi tiết chính xác mà không có chốt định vị, hoặc khi lỗ nằm sát cạnh, sát đầu bu lông nhỏ. Đòi hỏi khoan lỗ đúng vị trí — thường trên máy phay, CNC hoặc dùng đồ gá khoan.
- Trung bình (H13) — cân bằng giữa dễ lắp và chắc chắn. Mặc định cho khung máy, giá đỡ, đồ gá, vỏ hộp.
- Thô (H14) — dễ lắp nhất, bù được sai lệch lớn. Dùng cho kết cấu thép, lỗ đột trên tấm, chi tiết lắp ngoài hiện trường, hoặc khi khoan bằng máy khoan tay theo dấu vạch.
Dung sai vị trí lỗ: lỗ được lệch nhau bao nhiêu
Đây là lý do thật sự phải chọn cấp lỗ cho đúng. Khi gia công, vị trí các lỗ trên hai chi tiết không bao giờ trùng nhau tuyệt đối. Khe hở giữa lỗ và bu lông chính là khoảng "được phép sai". Công thức tính rất đơn giản, với H là đường kính lỗ nhỏ nhất và F là đường kính bu lông lớn nhất:
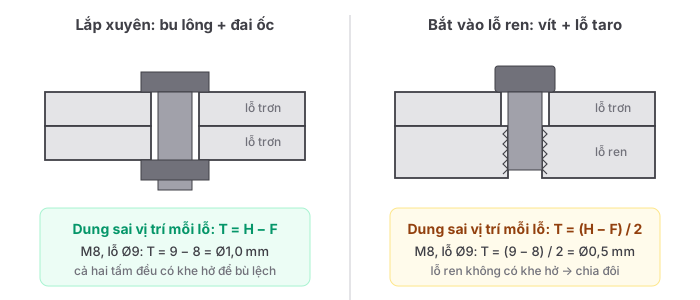
- Lắp xuyên (bu lông + đai ốc, cả hai tấm đều là lỗ trơn): dung sai vị trí mỗi lỗ T = H − F. M8 lỗ Ø9: T = Ø1,0 mm.
- Bắt vào lỗ ren (vít vặn thẳng vào tấm dưới đã taro): T = (H − F) / 2. M8 lỗ Ø9: T = Ø0,5 mm — chặt gấp đôi.
Dung sai vị trí ghi trên bản vẽ là đường kính của vùng mà tâm lỗ được phép nằm trong. T = Ø1,0 nghĩa là tâm lỗ được lệch tối đa 0,5 mm theo bất kỳ hướng nào so với vị trí lý thuyết. Nếu xưởng của bạn khoan theo dấu vạch bằng máy khoan bàn, sai lệch 0,3–0,5 mm là bình thường — khi đó lỗ tinh gần như chắc chắn không lắp được, phải chọn trung bình hoặc thô.
Chọn mũi khoan cho lỗ lắp bu lông
- Khoan đúng bằng đường kính lỗ trong bảng — các cỡ như Ø6,6, Ø9, Ø11, Ø13,5, Ø17,5 đều là mũi khoan tiêu chuẩn. Tra cỡ có sẵn ở bảng cỡ mũi khoan tiêu chuẩn.
- Lỗ khoan thường to hơn mũi một chút (xem dung sai lỗ khoan) — với miền H12–H14 rộng 0,1–0,6 mm thì không ảnh hưởng.
- Muốn lỗ đúng vị trí, định vị trước bằng mũi khoan tâm, nhất là với lỗ tinh.
- Tấm mỏng nhiều lỗ giống nhau có thể đột lỗ thay vì khoan — lỗ đột hợp với cấp thô.
- Vát nhẹ mép lỗ hoặc xử lý bavia để đầu bu lông tựa phẳng.
Lỗ lắp bu lông khác lỗ khoan để taro thế nào
Hai loại lỗ này hay bị nhầm. Lỗ lắp bu lông to hơn bu lông (M8 → Ø9). Lỗ để taro ren nhỏ hơn bu lông vì còn phải cắt ren (M8 → khoan Ø6,8). Khoan nhầm lỗ Ø9 cho chỗ cần taro M8 là hỏng chi tiết. Tra lỗ để taro ở bảng tra mũi khoan trước khi taro. Lỗ ren ở tấm dưới thường ghi 6H trên bản vẽ — muốn đạt 6H phải chọn taro đúng cấp, xem cấp dung sai taro P1, P2, P3 (có công cụ tra).
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com