Mũi doa (dao doa, reamer) là dụng cụ nhiều lưỡi cắt dùng để gia công tinh lỗ đã khoan, đưa lỗ về đúng kích thước, đủ tròn và đủ nhẵn — ví dụ lỗ H7 để lắp chốt, bạc, ổ lăn. Bài này giải thích các loại mũi doa, cách chọn, chế độ cắt khi doa và các lỗi doa thường gặp.
Lỗ khoan chỉ đạt cấp IT10 đến IT12, còn lỗ doa đạt IT7, có khi IT6. Bảng dung sai, kích thước lỗ H7 và lượng dư để lại khi doa có trong bài dung sai lỗ khoan và khi nào cần doa. Bài này tập trung vào chính mũi doa: chọn loại nào và dùng thế nào cho đúng.
Mũi doa là gì, doa sửa được gì và không sửa được gì
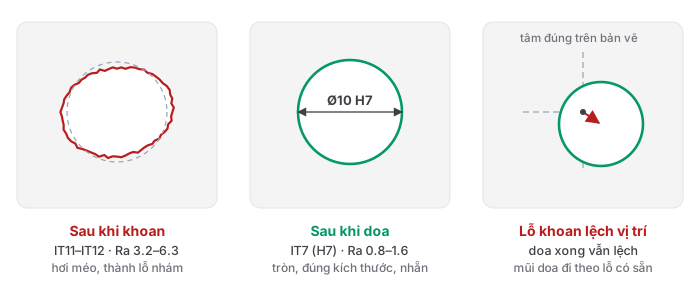
Mũi doa có nhiều lưỡi cắt thẳng hoặc xoắn chạy dọc thân, mỗi lưỡi chỉ cắt một lớp rất mỏng. Nhờ nhiều lưỡi tựa đều quanh thành lỗ, mũi doa cho lỗ có:
- Kích thước chính xác — cấp IT7, tức lỗ H7, là mức phổ biến nhất
- Độ tròn tốt — sửa được lỗ khoan hơi méo
- Bề mặt nhẵn — khoảng Ra 0.8 đến 1.6, so với Ra 3.2 đến 6.3 của lỗ khoan
Các loại mũi doa thường gặp
| Loại mũi doa | Đặc điểm và khi nào dùng |
|---|---|
| Doa tay | Chuôi vuông để lắp tay quay, phần côn dẫn ở đầu dài để dễ vào lỗ. Dùng khi lắp ráp, sửa chữa, không có máy. |
| Doa máy | Chuôi trụ hoặc chuôi côn Morse, phần côn dẫn ngắn. Dùng trên máy khoan, máy phay, máy tiện, CNC — cho độ chính xác ổn định hơn doa tay. |
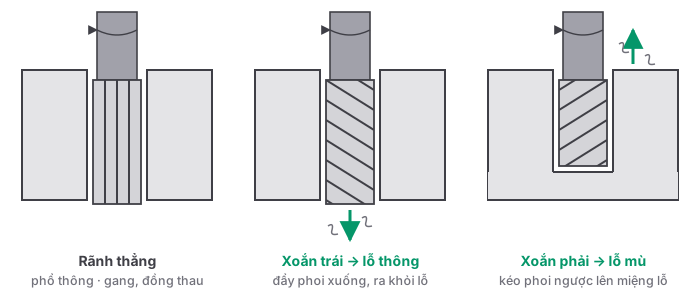
| Rãnh thẳng | Phổ thông, dùng được cho cả lỗ thông và lỗ mù nông. Hợp gang, đồng thau — vật liệu phoi vụn. |
| Rãnh xoắn trái | Đẩy phoi về phía trước, ra khỏi đáy lỗ. Dùng cho lỗ thông, cho bề mặt đẹp vì phoi không cào lại thành lỗ. |
| Rãnh xoắn phải | Kéo phoi ngược lên miệng lỗ. Dùng cho lỗ mù, nhất là vật liệu phoi dẻo như thép, nhôm. |
| Doa cố định | Một đường kính, một cấp dung sai (ví dụ Ø10 H7). Chính xác và bền nhất. |
| Doa điều chỉnh | Nới được đường kính trong một khoảng nhỏ. Dùng cho sửa chữa, lỗ cỡ lẻ — kém chính xác hơn loại cố định. |
| Doa côn 1:50 | Doa lỗ cho chốt côn định vị. |
Vật liệu mũi doa
Giống mũi khoan, mũi doa có loại HSS, HSS-Co và carbide (hợp kim cứng). HSS rẻ, dẻo, hợp doa tay và sản lượng nhỏ. HSS-Co cho inox và thép hợp kim. Carbide giữ kích thước lâu, chạy nhanh hơn, hợp sản xuất hàng loạt trên CNC nhưng giòn, cần máy cứng vững và đảo trục nhỏ. Xem thêm HSS, HSS-Co và carbide khác nhau thế nào.
Chọn mũi doa theo cấp lỗ trên bản vẽ
- Bản vẽ ghi Ø10 H7 thì chọn mũi doa ghi Ø10 H7. Mũi doa được mài với dung sai hẹp hơn để lỗ doa ra nằm trong miền H7.
- Lỗ cấp khác (H8, G7, lắp chặt…) cần mũi doa đúng cấp đó, hoặc mũi doa đặt riêng theo kích thước — không dùng chung một mũi H7 cho mọi cấp.
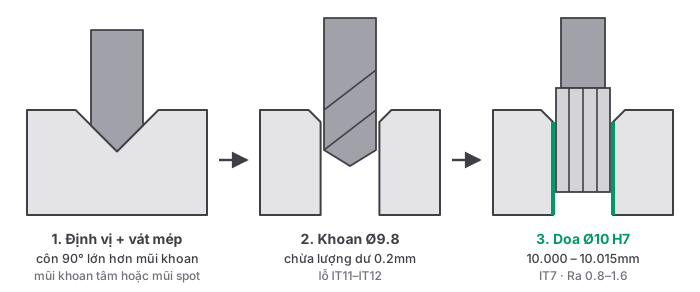
- Mũi khoan trước khi doa nhỏ hơn mũi doa đúng bằng lượng dư. Ví dụ doa Ø10 H7 thì khoan trước Ø9.8 — tra lượng dư theo đường kính ở bảng lượng dư doa, tra cỡ mũi khoan có sẵn ở bảng cỡ mũi khoan tiêu chuẩn.
- Vật liệu đàn hồi như inox, nhôm thường cho lỗ doa nhỏ hơn mũi doa một chút sau khi rút dao. Với lỗ quan trọng, doa thử và đo bằng calip nút hoặc panme đo lỗ trước khi chạy loạt.
Chế độ cắt khi doa
Quy tắc dễ nhớ: tốc độ cắt chỉ bằng khoảng 1/3 đến 1/2 khi khoan, còn bước tiến lớn gấp 2 đến 3 lần khi khoan cùng đường kính. Chạy nhanh làm mũi doa mòn nhanh và lỗ bị rung; tiến quá chậm thì lưỡi cà xát, lỗ nhám và vật liệu như inox bị biến cứng.
| Vật liệu | Tốc độ cắt mũi doa HSS (m/phút) |
|---|---|
| Thép carbon thường (CT3, C45) | 8 – 12 |
| Thép hợp kim, thép nhiệt luyện | 5 – 8 |
| Inox (SUS304, SUS316) | 4 – 8 |
| Gang xám | 8 – 12 |
| Đồng, đồng thau | 10 – 20 |
| Nhôm và hợp kim nhôm | 15 – 25 |
| Đường kính mũi doa | Bước tiến (mm/vòng) |
|---|---|
| Dưới 5mm | 0.05 – 0.15 |
| 5 – 10mm | 0.10 – 0.25 |
| 10 – 20mm | 0.15 – 0.35 |
| 20 – 30mm | 0.25 – 0.50 |
Điểm khởi đầu tham khảo cho mũi doa HSS có dung dịch làm mát. Mũi doa carbide chạy được tốc độ cao hơn — tra thêm thông số của nhà sản xuất.
Ví dụ doa lỗ Ø10 H7 trên thép C45 bằng mũi doa HSS, tốc độ cắt 10 m/phút: n = 1000 × 10 ÷ (3,14 × 10) ≈ 320 vòng/phút, bước tiến khoảng 0.2 mm/vòng. So với khoan Ø10 ở khoảng 800 vòng/phút thì doa chạy chậm hơn hẳn. Cách tính vòng quay chi tiết có ở bài tốc độ cắt khi khoan.
Doa đúng cách: 5 điều cần nhớ
- Khoan và doa trong cùng một lần gá — tháo phôi ra gá lại thì trục mũi doa không còn trùng tâm lỗ khoan, lỗ dễ bị loe miệng.
- Không quay ngược mũi doa — quay ngược làm phoi kẹt dưới lưỡi, mẻ lưỡi ngay. Rút mũi doa ra khi trục vẫn quay thuận, hoặc dừng trục rồi rút thẳng.
- Đủ dầu cắt — doa thép, inox cần dầu cắt gọt hoặc dung dịch đủ đậm đặc; gang có thể doa khô.
- Kiểm tra đảo — mũi doa đảo bao nhiêu thì lỗ to ra bấy nhiêu. Kẹp bằng đầu kẹp ER hoặc đầu kẹp tốt, kiểm tra độ đảo trục chính. Máy cũ khó đồng tâm thì dùng đầu kẹp tùy động (floating holder) để mũi doa tự theo lỗ.
- Không dừng giữa chừng trong lỗ — dừng tiến khi trục vẫn quay để lại vết vòng trên thành lỗ.
Lỗi thường gặp khi doa và cách xử lý
| Hiện tượng | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Lỗ to hơn kích thước | Mũi doa đảo hoặc lệch trục với lỗ, lẹo dao trên lưỡi, tốc độ quá cao | Kiểm tra đảo, dùng đầu kẹp tùy động, giảm tốc độ, tăng dầu cắt |
| Lỗ nhỏ hơn kích thước | Vật liệu đàn hồi co lại (inox, nhôm), mũi doa đã mòn, phôi nóng khi đo | Doa thử rồi chọn mũi doa phù hợp, thay hoặc mài lại mũi, đo khi phôi nguội |
| Thành lỗ nhám, có vết sọc | Lẹo dao, thiếu dầu, phoi kẹt, lượng dư quá ít khiến lưỡi trượt | Tăng dầu cắt, đổi kiểu rãnh cho đúng lỗ thông hay mù, để lượng dư đúng bảng |
| Rung, lỗ có vết nhiều cạnh | Tốc độ cao, bước tiến quá nhỏ, gá kém cứng vững, lượng dư quá nhiều | Giảm tốc độ, tăng bước tiến, kẹp chặt phôi, giảm lượng dư |
| Lỗ côn, loe miệng | Trục mũi doa không trùng tâm lỗ, gá lại phôi giữa khoan và doa | Khoan và doa trong cùng lần gá, dùng đầu kẹp tùy động |
| Mẻ hoặc gãy mũi doa | Lượng dư quá lớn, quay ngược, phoi kẹt ở đáy lỗ mù | Giảm lượng dư, không quay ngược, dùng xoắn phải cho lỗ mù và khoan sâu hơn chiều sâu doa |
Lỗ khoan ban đầu đã to hoặc lệch thì doa không cứu được — xem nguyên nhân lỗ khoan to hơn đường kính mũi để xử lý từ bước khoan.
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com