Lỗ càng sâu, mũi khoan càng dễ đi lệch hướng hoặc gãy giữa chừng — đây là tình trạng quen thuộc với bất kỳ ai từng khoan lỗ bôi trơn, lỗ dẫn dầu hay lỗ lắp trục dài. Vấn đề thường không nằm ở tay nghề, mà ở việc chọn sai loại mũi khoan và bỏ qua vài nguyên tắc kỹ thuật cơ bản khi khoan sâu.
Thuộc chuyên đề Gia công lỗ chính xác — quy trình định vị, khoan, khoét, doa và công cụ lập quy trình cho lỗ H7.
Lỗ sâu là gì, khi nào cần lưu ý đặc biệt
Trong cơ khí, người ta phân biệt lỗ thường và lỗ sâu dựa vào tỷ lệ giữa chiều sâu lỗ và đường kính mũi khoan, ký hiệu L/D. Khi tỷ lệ này vượt quá 5 lần, lỗ được xếp vào nhóm lỗ sâu và cần cách tiếp cận khác với khoan thông thường. Tỷ lệ càng lớn, độ khó càng tăng theo cấp số nhân chứ không phải tuyến tính — một lỗ có L/D=10 khó kiểm soát hơn rất nhiều so với việc chỉ khoan gấp đôi độ sâu của lỗ L/D=5.
Vì sao lỗ sâu dễ lệch tâm và gãy mũi
Bốn nguyên nhân chính lặp lại trong hầu hết các trường hợp lỗ sâu bị lệch hoặc gãy mũi:
- Độ cứng vững giảm theo chiều dài: mũi khoan càng dài, phần thân càng dễ uốn cong dưới lực cắt, giống như một thanh thép mảnh bị võng khi đẩy từ một đầu. Khi mũi bắt đầu võng nhẹ, đường khoan sẽ lệch dần khỏi tâm ban đầu.
- Sai lệch ban đầu bị khuếch đại theo độ sâu: chỉ một độ lệch rất nhỏ ở những milimét đầu tiên cũng sẽ tăng dần khi mũi khoan tiếp tục đi sâu, vì mũi khoan có xu hướng đi theo hướng đã lệch thay vì tự sửa lại đường thẳng.
- Khó thoát phoi: phoi phải di chuyển một quãng đường dài hơn qua rãnh xoắn để ra ngoài. Nếu phoi bị kẹt lại trong lỗ, lực cản tăng đột ngột và là nguyên nhân trực tiếp gây gãy mũi.
- Khó tản nhiệt: nhiệt sinh ra ở đầu mũi khó truyền ra ngoài qua phần thân dài, khiến mũi khoan nóng nhanh hơn, giảm độ cứng của lưỡi cắt và làm mòn nhanh hơn bình thường.

Chọn mũi khoan theo tỷ lệ chiều sâu / đường kính
| Tỷ lệ L/D | Mức độ | Loại mũi khoan phù hợp |
|---|---|---|
| Dưới 3 | Lỗ thường | Mũi khoan trụ tiêu chuẩn (Nachi NSD List 500) |
| 3 – 8 | Lỗ sâu vừa | Mũi khoan dài (Nachi LSD List 550), kết hợp kỹ thuật khoan ngắt quãng |
| 8 – 15 | Lỗ sâu | Mũi khoan dài chuyên dụng, bắt buộc khoan ngắt quãng và kiểm soát tốc độ chặt chẽ |
| Trên 15 | Lỗ rất sâu | Kỹ thuật khoan nòng chuyên dụng (gun drilling), nằm ngoài phạm vi mũi khoan trụ thông thường |
Với các lỗ có tỷ lệ trên 8, ngay cả khi dùng đúng mũi khoan dài, việc kiểm soát kỹ thuật khoan (tốc độ, khoan ngắt quãng, làm mát) quan trọng không kém việc chọn đúng mũi. Với tỷ lệ trên 15, các xưởng cơ khí thông thường nên cân nhắc gia công qua đơn vị chuyên khoan nòng thay vì cố gắng dùng mũi khoan trụ tiêu chuẩn kéo dài.
Các loại mũi khoan sâu (mũi khoan dài) theo chiều dài
Khi nói "mũi khoan sâu", người ta thường muốn nói mũi khoan dài: cùng đường kính nhưng thân và rãnh xoắn dài hơn để với tới đáy lỗ. Tiêu chuẩn DIN chia mũi khoan xoắn thành các nhóm chiều dài. Ví dụ với Ø10:
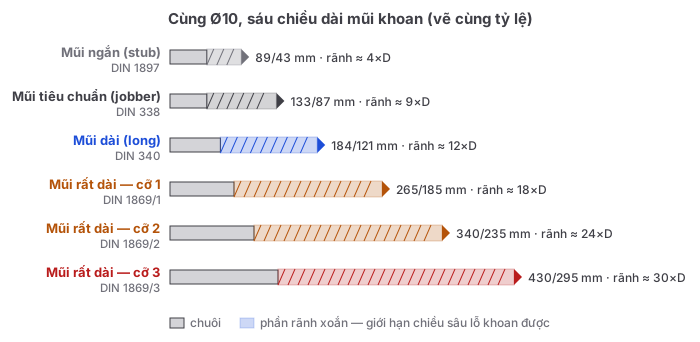
| Loại mũi | Tiêu chuẩn | Dài tổng (mm) | Dài rãnh xoắn (mm) | Rãnh / Ø |
|---|---|---|---|---|
| Mũi ngắn (stub) | DIN 1897 | 89 | 43 | ≈ 4 × D |
| Mũi tiêu chuẩn (jobber) | DIN 338 | 133 | 87 | ≈ 9 × D |
| Mũi dài (long) | DIN 340 | 184 | 121 | ≈ 12 × D |
| Mũi rất dài — cỡ 1 | DIN 1869/1 | 265 | 185 | ≈ 18 × D |
| Mũi rất dài — cỡ 2 | DIN 1869/2 | 340 | 235 | ≈ 24 × D |
| Mũi rất dài — cỡ 3 | DIN 1869/3 | 430 | 295 | ≈ 30 × D |
Cần mũi dài cho bê tông, tường, gỗ hoặc khoét thép dày? Xem bảng giá mũi khoan dài Makita — nhập đường kính và chiều sâu lỗ để ra đúng mã.
Số liệu cho mũi Ø10 theo catalogue mũi khoan HSS của RUKO; các cỡ khác có chiều dài tăng theo đường kính. Mũi tiêu chuẩn chính là loại thông dụng như Nachi NSD List 500; nhóm mũi dài tương ứng với dòng mũi khoan dài như Nachi LSD List 550 trong bảng ở trên.
Kỹ thuật khoan đúng cách để tránh lệch và gãy mũi
- Khoan lỗ mồi trước bằng mũi ngắn: dùng một mũi khoan ngắn, cứng vững hơn để tạo điểm khởi đầu chính xác trước khi chuyển sang mũi khoan dài. Mũi ngắn ít bị võng nên định tâm tốt hơn nhiều so với việc cho mũi dài tiếp xúc phôi ngay từ đầu — một sai lệch nhỏ ở bước khởi đầu sẽ khuếch đại rất nhiều khi mũi đi sâu.
- Khoan ngắt quãng (rút mũi định kỳ): thay vì khoan một mạch từ đầu đến cuối, nên rút mũi ra khỏi lỗ theo chu kỳ để phoi thoát ra ngoài và mũi khoan được làm mát. Phoi kẹt lại trong lỗ là nguyên nhân trực tiếp phổ biến nhất gây gãy mũi giữa chừng.
- Giảm tốc độ và bước tiến khi vào sâu: càng vào sâu, lực cản và nhiệt sinh ra càng lớn trong khi khả năng thoát phoi càng kém; nên giảm dần bước tiến so với giai đoạn đầu thay vì giữ nguyên chế độ cắt suốt hành trình.
- Đảm bảo đồng tâm và kẹp phôi chắc chắn: kiểm tra mũi khoan được kẹp đồng tâm với trục chính, phôi được kẹp chặt không xê dịch. Bất kỳ rung động hay xê dịch nào trong lúc khoan sâu đều dễ khiến mũi khoan gãy hoặc lỗ khoan không chính xác.
- Dùng dung dịch làm mát đầy đủ: lỗ càng sâu càng cần dung dịch làm mát tới được tận đầu mũi khoan để tản nhiệt và hỗ trợ đẩy phoi ra ngoài, tránh tình trạng nhiệt tích tụ khiến lưỡi cắt nhanh mòn và mũi khoan dễ gãy.
Dấu hiệu cảnh báo mũi khoan sắp lệch hoặc gãy
Khoan lỗ sâu không có công thức thần kỳ nào thay thế được việc chọn đúng loại mũi khoan theo tỷ lệ L/D và tuân thủ kỹ thuật khoan ngắt quãng. Phần lớn các ca gãy mũi hoặc lệch lỗ đến từ việc dùng mũi khoan tiêu chuẩn cho lỗ vượt quá khả năng của nó, hoặc bỏ qua bước rút mũi thoát phoi vì muốn khoan nhanh hơn.
Bài viết liên quan
Câu hỏi thường gặp
Lỗ như thế nào thì gọi là lỗ sâu?
Khoan lỗ sâu dùng mũi khoan gì?
Khoan lỗ sâu bao lâu thì rút mũi một lần?
Vì sao khoan lỗ sâu hay bị lệch?
Vì sao mũi khoan hay gãy khi khoan lỗ sâu?
Lỗ sâu trên 15 lần đường kính thì gia công thế nào?
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Chọn đúng mũi khoan cho lỗ sâu chỉ là một phần của bài toán. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.