Taro xong, bu lông vặn vào nghiêng hẳn sang một bên; hoặc bu lông mới vặn được một hai vòng đã nặng tay, cố vặn thì kẹt cứng. Đây là hai lỗi khác nhau: lỗ ren bị nghiêng (lỗi lúc taro) và bu lông vào chéo ren (lỗi lúc lắp). Bài này giúp phân biệt hai lỗi, chỉ nguyên nhân, cách giữ taro vuông góc, cách đo độ nghiêng — và công cụ tính xem lỗ ren nghiêng bao nhiêu thì bu lông vẫn còn lắp được.
· Bu lông vào nhẹ tới hết nhưng đứng nghiêng → lỗ ren bị nghiêng (taro không vuông góc).
· Bu lông nặng tay sau 1–2 vòng → vào chéo ren, ren bẩn, hoặc sai bước ren (M8 × 1 lẫn M8 × 1,25, M8 lẫn 5/16"). Dừng lại ngay, đừng dùng cờ lê ép vào.
Tính theo hình học, coi lỗ ren và miệng lỗ tấm cùng tâm (cộng thêm e nếu vị trí lỗ có lệch); bỏ qua độ rơ của ren nên kết quả hơi thiên về an toàn. Ø lỗ tấm theo bảng lỗ lắp bu lông ISO 273; Ø đầu vít (dk max ISO 4762) và Ø long đền (ISO 7089) giống bài lỗ khoét bu lông lục giác chìm. Long đền cầu DIN 6319 bù được góc nghiêng tối đa khoảng 3° theo tài liệu nhà sản xuất.
Lỗ ren nghiêng, vào chéo hay sai ren: phân biệt theo dấu hiệu
| Dấu hiệu khi vặn tay | Nguyên nhân thường gặp | Xem thêm |
|---|---|---|
| Vào nhẹ tới hết, bu lông đứng nghiêng, đầu vít tựa lệch một bên | Lỗ ren nghiêng — taro không vuông góc, hoặc lỗ khoan mồi đã nghiêng sẵn | Mục dưới; lỗ khoan bị xiên |
| Nặng tay sau 1–2 vòng, vặn ngược ra thấy ren vít bị miết | Vào chéo ren — bắt đầu vặn không thẳng trục, miệng lỗ không vát | Mục cách bắt vít không chéo |
| Vào được 1–3 vòng thì kẹt, lỗ khác cùng cỡ cũng vậy | Sai bước ren — ví dụ M8 × 1 vào lỗ M8 × 1,25; hoặc 5/16"-18 UNC (bước 1,41) vào lỗ M8 (bước 1,25) | dùng dưỡng ren, ren UNC/UNF |
| Vặn mãi không chặt, bu lông xoay trơn | Ren lỗ đã tuôn — lỗ mồi to, ren ngắn, xiết quá lực | ren bị tuôn |
| Ren trong lỗ có chỗ đầy chỗ khuyết, như hai đường ren chồng lên nhau | Ren hai nấc — cây taro sau (hoặc taro vào lại lần hai) không ăn theo đúng đường ren cũ | Mục nguyên nhân |
Vì sao ren taro bị nghiêng
- Lỗ khoan mồi đã nghiêng. Taro luôn đi theo lỗ mồi, nên lỗ mồi xiên bao nhiêu thì ren xiên bấy nhiêu. Nguyên nhân lỗ khoan xiên (khoan tay, mũi mài lệch, phôi kẹp không phẳng, bàn máy không vuông với trục) ở bài lỗ khoan bị lệch tâm, xiên.
- Taro tay không giữ vuông góc ở 2–3 vòng đầu. Phần vát đầu taro chưa có gì dẫn hướng, chỉ cần tay đè lệch một bên là ren bắt đầu nghiêng, và các vòng sau đi theo đúng hướng sai đó. Lỗ càng nhỏ, tay quay càng dài thì càng dễ lệch (xem taro tay và taro máy).
- Mặt phôi không phẳng hoặc nghiêng (mặt đúc, mặt cong, vết hàn) — mắt căn theo mặt phôi nên taro nghiêng theo.
- Taro trên máy nhưng tâm taro lệch tâm lỗ — đổi dao, kẹp lại phôi giữa lúc khoan và taro; taro bị ép vào thành lỗ, ren lệch một bên và taro dễ gãy. Đầu taro bù có thể bù một phần lệch nhỏ (xem taro cứng và đầu taro bù).
- Ren hai nấc — dùng bộ taro tay 2–3 cây mà cây sau bị ép vào lệch đường ren cây trước, hoặc taro lại một lỗ cũ mà không để taro tự tìm vào đường ren. Khi đưa cây sau vào, quay nhẹ không đè cho tới khi taro tự rơi vào đường ren rồi mới quay ăn.
Cách giữ taro vuông góc khi taro tay
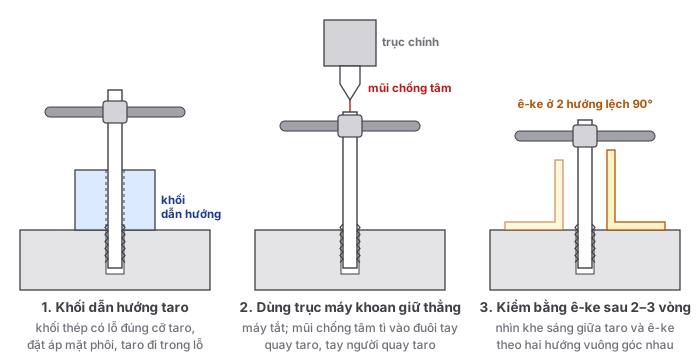
- Khoan mồi thẳng trước đã: lấy dấu, khoan mồi bằng mũi khoan tâm, kẹp phôi chắc trên mặt phẳng. Taro không sửa được lỗ mồi xiên.
- Vát miệng lỗ (90°, rộng hơn đường kính ren một chút) để taro có chỗ tự định tâm và bu lông sau này dễ vào — xem vát mép lỗ.
- Dùng khối dẫn hướng taro: khối thép có các lỗ đúng cỡ taro, đặt áp lên mặt phôi; taro đi trong lỗ dẫn nên không thể nghiêng. Tự làm được: khoan một lỗ đúng Ø ren trên khối thép dày bằng máy khoan đứng.
- Hoặc dùng máy khoan đứng làm chuẩn: khoan mồi xong, không tháo phôi, thay mũi khoan bằng mũi chống tâm (hoặc kẹp taro vào đầu kẹp), tắt máy, rồi quay taro bằng tay — trục chính chỉ giữ cho taro thẳng. Lỗ ren sẽ đồng trục với lỗ mồi.
- Kiểm bằng ê-ke sau 2–3 vòng đầu, theo hai hướng lệch nhau 90°. Lệch thì chỉnh ngay lúc này — qua vòng thứ năm, thứ sáu thì không chỉnh được nữa, cố bẻ sẽ gãy taro.
Đo độ nghiêng của lỗ ren
Vặn vào lỗ một bu lông dài, một trục ren hoặc chính cây taro (vặn tới khi chắc tay để bớt độ rơ của ren). Đặt ê-ke lên mặt phôi, áp sát vào thân bu lông, rồi đo khe hở g giữa bu lông và ê-ke ở chiều cao L phía trên mặt phôi bằng thước lá. Góc nghiêng:
θ = atan(g ÷ L) — ví dụ khe 1 mm ở chiều cao 50 mm: θ = atan(0,02) ≈ 1,15°.Nhớ nhanh: 1° ≈ 1,75 mm lệch trên mỗi 100 mm chiều cao.
Đo ở hai hướng vuông góc rồi lấy lớn nhất. Vì ren có độ rơ, bu lông có thể lắc được một chút trong lỗ, nên đo vài lần và để bu lông tựa đều. Trên máy CNC hoặc máy phay có thể gá đồng hồ so lên trục chính, cho chạy lên xuống dọc chốt kiểm vặn trong lỗ để đo chính xác hơn.
Lỗ ren nghiêng bao nhiêu thì bu lông còn lắp được
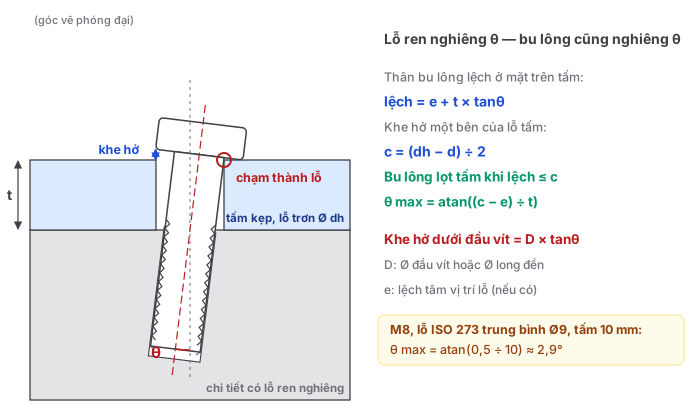
Bu lông đi theo hướng của lỗ ren. Từ mặt chi tiết đi lên, thân bu lông lệch dần khỏi tâm lỗ trơn trên tấm kẹp, tới mặt trên tấm thì lệch t × tanθ. Lỗ tấm chỉ có khe hở mỗi bên c = (dh − d) ÷ 2 — vượt quá thì thân bu lông kẹt vào thành lỗ và bị uốn khi xiết. Đầu vít cũng nghiêng theo nên chỉ tựa một bên, bên kia hở D × tanθ.
Bảng dưới là góc nghiêng tối đa để bu lông còn lọt lỗ tấm, với lỗ ISO 273 cấp trung bình và vị trí lỗ không lệch (e = 0). Thực tế vị trí lỗ luôn có sai số, nên góc cho phép còn nhỏ hơn — dùng công cụ ở trên để tính theo trường hợp thật.
| Cỡ | Lỗ tấm dh (ISO 273 TB) | Khe hở c mỗi bên | θ max, tấm 10 mm | θ max, tấm 20 mm | Khe dưới đầu vít khi nghiêng 1° |
|---|---|---|---|---|---|
| M3 | 3,4 | 0,20 | 1,1° | 0,6° | 0,10 |
| M4 | 4,5 | 0,25 | 1,4° | 0,7° | 0,12 |
| M5 | 5,5 | 0,25 | 1,4° | 0,7° | 0,15 |
| M6 | 6,6 | 0,30 | 1,7° | 0,9° | 0,17 |
| M8 | 9 | 0,50 | 2,9° | 1,4° | 0,23 |
| M10 | 11 | 0,50 | 2,9° | 1,4° | 0,28 |
| M12 | 13,5 | 0,75 | 4,3° | 2,1° | 0,31 |
| M14 | 15,5 | 0,75 | 4,3° | 2,1° | 0,37 |
| M16 | 17,5 | 0,75 | 4,3° | 2,1° | 0,42 |
| M20 | 22 | 1,00 | 5,7° | 2,9° | 0,52 |
| M24 | 26 | 1,00 | 5,7° | 2,9° | 0,63 |
| M30 | 33 | 1,50 | 8,5° | 4,3° | 0,79 |
Hai điều rút ra từ bảng: tấm càng dày, lỗ tấm càng khít thì càng ít chịu được nghiêng — với lỗ cấp tinh (M8 lỗ 8,4) và tấm 10 mm, chỉ cần nghiêng khoảng 1,1° là bu lông M8 đã chạm thành lỗ. Và ngay cả khi lắp được, đầu vít tựa lệch làm bu lông chịu thêm uốn, lực kẹp không đều — mối ghép chịu rung dễ lỏng.
Cách bắt bu lông không bị chéo ren
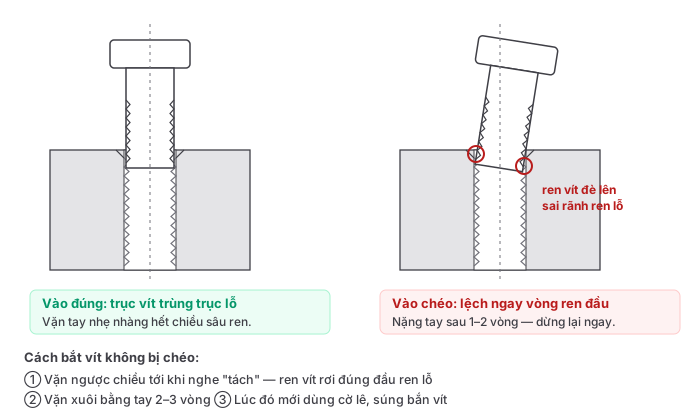
- Luôn bắt 2–3 vòng đầu bằng tay, không dùng súng bắn vít hay cờ lê ngay từ đầu — tay cảm nhận được khi ren vào sai, máy thì không.
- Mẹo vặn ngược: đặt bu lông vào miệng lỗ, vặn ngược chiều chậm cho tới khi nghe "tách" nhẹ — đó là lúc đầu ren vít rơi xuống đúng đầu ren lỗ — rồi mới vặn xuôi.
- Vát miệng lỗ và dùng vít có đầu vát — miệng lỗ có mép vát giúp bu lông tự định tâm. Lỗ ren không vát mà còn bavia là nguyên nhân rất hay gặp của vào chéo.
- Làm sạch ren: thổi phoi, dầu taro đọng trong lỗ mù; ren bẩn hay có cặn sơn thì chạy lại taro tay nhẹ trước khi lắp.
- Kiểm tra đúng bước ren khi bu lông vào được vài vòng rồi kẹt — ướm thử bằng dưỡng ren. Lẫn bu lông ren mịn, ren inch trong thùng ốc là chuyện thường gặp.
- Lỗ ren trên vật liệu mềm (nhôm, gang) dễ bị phá ngay lần vào chéo đầu tiên — chỗ tháo lắp nhiều nên cấy ren Helicoil từ đầu.
Sửa ren đã lệch, bu lông đã chéo
| Tình trạng | Cách xử lý |
|---|---|
| Bu lông vào chéo 1–2 vòng, chưa xiết mạnh | Tháo ra, kiểm ren vít (miết, mẻ thì thay vít mới). Chạy lại taro tay đúng cỡ vào lỗ, cho taro tự tìm đường ren cũ để nắn lại vài vòng đầu. |
| Ren lỗ bị phá, bu lông không ăn | Cấy ren Helicoil hoặc lên cỡ ren lớn hơn. Lưu ý: khoan lại để cấy ren chỉ sửa được ren hỏng, không sửa được góc nghiêng — mũi khoan sẽ đi theo lỗ cũ. |
| Lỗ ren nghiêng nhẹ, bu lông không lọt tấm | Khoan rộng lỗ trên tấm kẹp (theo kết quả công cụ) và dùng long đền cầu DIN 6319 dưới đầu bu lông — bù được góc nghiêng tới khoảng 3°. |
| Lỗ ren nghiêng nhiều (trên ~3°) hoặc mối ghép quan trọng | Bịt lỗ cũ (nút ren, chốt ép, hàn đắp tùy vật liệu) rồi khoan taro lại có dẫn hướng; hoặc dời sang vị trí mới nếu bản vẽ cho phép. |
| Taro bị kẹt, gãy trong lỗ do lệch | Xem cách lấy taro gãy ra khỏi lỗ. |
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com