Phay ren là cách làm ren bằng dao phay chạy theo đường xoắn ốc: tâm dao đi một vòng tròn quanh tâm lỗ, đồng thời trục Z tiến đúng một bước ren mỗi vòng. Trên máy phay CNC có nội suy xoắn ốc (G02/G03 kèm Z), phay ren thay được taro ở những chỗ taro hay gặp rủi ro: ren lớn, inox, thép cứng, phôi đắt không được phép gãy dao trong lỗ. Bài này giải thích đường chạy dao bằng sơ đồ, công thức bù lượng chạy dao về tâm dao — chỗ hay tính sai nhất — và có công cụ lập sẵn chương trình.
r = (D − Dt) ÷ 2 — bán kính đường tâm daovfm = fz × số me × S — bước tiến tại lưỡi cắtF = vfm × (D − Dt) ÷ D — bước tiến lập trình (tâm dao)Ví dụ M20 × 2,5, dao Ø14: r = 3, F chỉ bằng 30 % vfm.
Vc và fz lấy giữa dải khuyến nghị cho dao phay ren hợp kim nguyên khối có lỗ tưới nguội (bảng Haas theo nhóm vật liệu VDI 3323). Chương trình lập theo tâm dao, X0 Y0 là tâm lỗ, gốc Z ở mặt phôi; Z là vị trí răng ren thấp nhất của dao — đo theo dao thực tế. Ø dao tự gợi ý ≈ 0,7 × D khi đổi cỡ ren, sửa lại theo dao đang có. Luôn ưu tiên thông số của hãng làm dao, chạy thử một lỗ và kiểm tra bằng dưỡng ren.
Phay ren khác taro thế nào, khi nào nên dùng
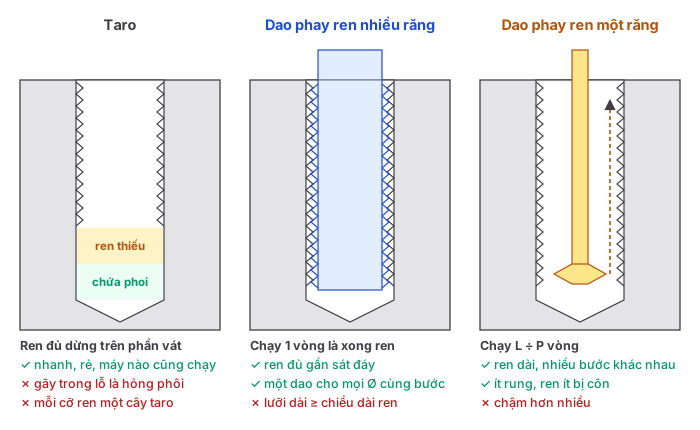
Taro cắt ren bằng toàn bộ chu vi cùng lúc, nên lực lớn và phoi bị nhốt trong lỗ; khi gãy, mảnh taro kẹt lại và thường phải bắn điện hoặc bỏ phôi. Dao phay ren nhỏ hơn lỗ, chỉ vài răng ăn cùng lúc, phoi ngắn thoát ra ngoài, lực cắt nhỏ — nếu dao gãy thì vẫn rút ra được. Đổi lại, phay ren cần máy có nội suy xoắn ốc, dao đắt hơn taro nhiều lần và với ren nhỏ thì chậm hơn taro.
| Tình huống | Nên dùng | Lý do |
|---|---|---|
| Ren M3–M12 số lượng lớn, thép thường, nhôm | Taro (G84) | Nhanh và rẻ nhất — xem lệnh taro G84 |
| Ren lớn M24 trở lên | Phay ren | Taro lớn cần mô-men rất lớn, máy nhỏ không kéo nổi |
| Inox, thép tôi, titan | Phay ren | Lực nhỏ, phoi ngắn, không lo gãy dao trong lỗ |
| Phôi đắt, lỗ cuối cùng của chi tiết | Phay ren | Gãy taro là hỏng cả chi tiết |
| Lỗ mù cần ren sát đáy | Phay ren | Không có phần vát như taro |
| Ren cần cấp chính xác lạ, ren lệch dung sai | Phay ren | Chỉnh kích thước bằng bù bán kính dao, không phải mua taro cấp khác |
Có hai loại dao phổ biến: dao nhiều răng (các răng ren xếp dọc thân dao, đúng một bước ren) — chạy một vòng là xong cả chiều dài ren; và dao một răng (một biên dạng ren ở đầu dao) — chạy L ÷ P vòng nhưng làm được ren dài và nhiều bước ren khác nhau với cùng một dao. Dao nhiều răng phải đúng bước ren; dao một răng chỉ cần đúng góc ren (60° cho ren hệ mét và UNC/UNF).
Đường chạy dao: nội suy xoắn ốc G02/G03
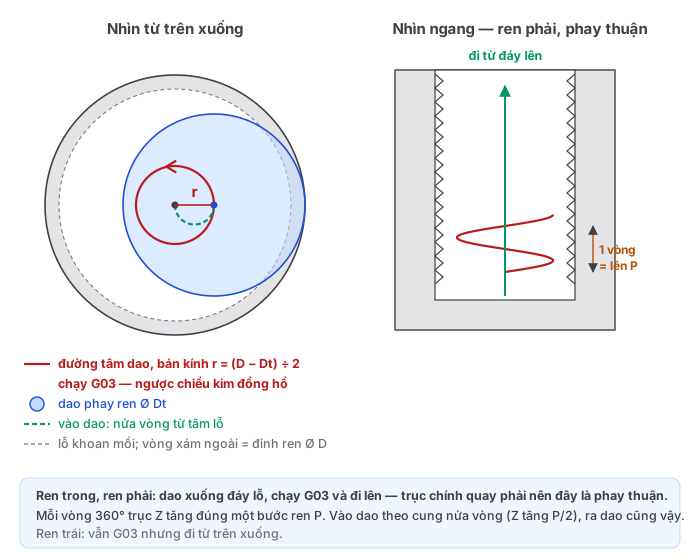
Lệnh xoắn ốc trên Fanuc và Haas là lệnh cung tròn G02/G03 có thêm Z: G03 X.. Y.. Z.. I.. J.. F... Trong mặt phẳng G17, dao chạy cung tròn trên XY; Z thay đổi đều theo góc quay. Một vòng tròn đủ 360° (điểm đầu trùng điểm cuối) mà Z tăng P là đúng một bước ren. I, J là khoảng cách từ điểm đầu cung tới tâm cung.
Chọn G02 hay G03 và đi lên hay đi xuống để vừa ra đúng chiều ren, vừa là phay thuận (Sandvik Coromant khuyên luôn dùng phay thuận khi máy và đồ gá cho phép):
| Loại ren | Lệnh | Hướng Z |
|---|---|---|
| Ren trong, ren phải | G03 | Từ đáy lên |
| Ren trong, ren trái | G03 | Từ trên xuống |
| Ren ngoài, ren phải | G02 | Từ trên xuống |
| Ren ngoài, ren trái | G02 | Từ dưới lên |
Trục chính đều quay phải (M03). Vào dao: không đâm thẳng dao vào thành lỗ mà chạy một cung tiếp tuyến — công cụ dùng cung nửa vòng bắt đầu từ tâm lỗ, Z đi thêm P/2 (cứ mỗi 90° là P/4, đúng tỉ lệ bước ren). Ra dao làm ngược lại. Lượng chạy dao lúc vào và ra lấy khoảng một nửa để dao ăn vào êm.
Vì sao F phải nhỏ hơn nhiều so với tính thông thường
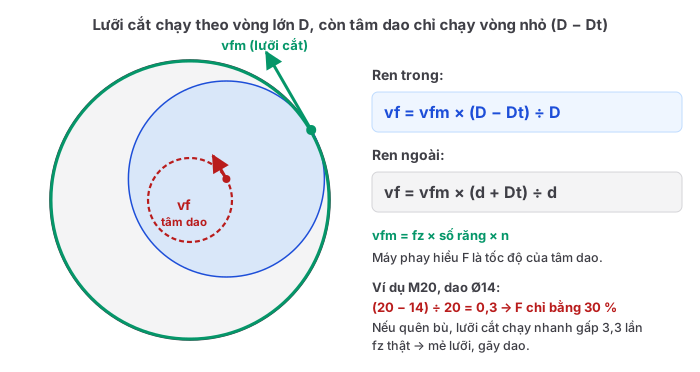
Tính phay thông thường: S = 1000 × Vc ÷ (π × Dt), bước tiến vfm = fz × số me × S. Nhưng con số này là tốc độ của lưỡi cắt, chạy trên vòng tròn đường kính D. Máy lại điều khiển tâm dao, chạy trên vòng nhỏ đường kính D − Dt. Vì cùng thời gian đi hết một vòng, tốc độ tỉ lệ với đường kính:
- Ren trong:
F = vfm × (D − Dt) ÷ D - Ren ngoài:
F = vfm × (d + Dt) ÷ d— tâm dao chạy vòng lớn hơn ren nên F lớn hơn vfm.
Với ren trong, dao càng to so với lỗ thì F càng phải giảm mạnh. M20 với dao Ø14 chỉ còn 30 %; nếu lập trình F bằng vfm, mỗi răng thực tế ăn gấp 3,3 lần fz định chọn — đủ để mẻ lưỡi hoặc gãy dao ở vòng đầu tiên. Một số phần mềm CAM và chu trình phay ren dựng sẵn của máy đã tự bù; nếu tự viết chương trình như ở đây thì phải tự tính.
Chọn dao và chế độ cắt
- Ø dao không quá 70 % Ø ren (Sandvik Coromant). Dao càng to, góc biên dạng ren cắt ra càng lệch: ví dụ của Sandvik với M30 × 3, dao Ø21,7 cho sai lệch biên dạng 0,07 mm, dao Ø11,7 chỉ 0,01 mm. Dao cũng phải nhỏ hơn lỗ khoan mồi để đi xuống được.
- fz không quá 0,15 mm/răng; dao phay ren hợp kim nhỏ thường chỉ 0,02–0,1 mm/răng.
- Vật liệu cứng hoặc khó cắt: ăn 2 lần trở lên — giảm lực đẩy dao, ren đúng dung sai hơn.
- Dao bị đẩy làm ren ở miệng lỗ và ở đáy khác nhau (ren côn) — thường gặp khi ren dài, dao nhiều răng mảnh. Cách xử lý: ăn 2 lần, chạy lại một vòng không bù thêm (spring pass), hoặc dùng dao một răng.
Chế độ cắt tham khảo cho dao phay ren hợp kim nguyên khối có lỗ tưới nguội (bảng của Haas theo nhóm vật liệu VDI 3323; bắt đầu ở giữa dải rồi chỉnh theo độ cứng vững của máy và đồ gá):
| Vật liệu | Vc (m/phút) | fz dao Ø ≤ 8 | fz dao Ø > 8 |
|---|---|---|---|
| Thép carbon, thép thường (≤ 250 HB) | 75–110 | 0,02–0,041 | 0,041–0,086 |
| Thép hợp kim đã tôi ram (270–300 HB) | 70–100 | 0,015–0,036 | 0,036–0,076 |
| Inox austenit (SUS304, SUS316) | 45–75 | 0,015–0,025 | 0,025–0,056 |
| Gang xám | 75–120 | 0,03–0,051 | 0,051–0,104 |
| Nhôm hợp kim cán, đã hóa bền | 120–245 | 0,051–0,071 | 0,071–0,104 |
| Đồng thau | 150–245 | 0,041–0,061 | 0,061–0,097 |
Vc của dao phay ren hợp kim cao gấp nhiều lần taro HSS (thép carbon 75–110 so với 8–15 m/phút ở bài tốc độ cắt khi taro), nên dù chạy vòng quanh lỗ, thời gian làm một ren lớn vẫn ngắn. Thép tôi trên 45 HRC cần dao phay ren chuyên cho thép cứng — tra catalogue hãng dao, xem thêm gia công thép tôi cứng.
Ví dụ chương trình hoàn chỉnh
Ren trong M20 × 2,5 ren phải, lỗ mù sâu ren 30, thép C45, đã khoan mồi Ø17,5 sâu đủ Ø 32. Dao phay ren nhiều răng hợp kim Ø14, 4 me, ăn 1 lần.
- Vc giữa dải 75–110 → 92,5 m/phút → S = 1000 × 92,5 ÷ (π × 14) ≈ 2103 vòng/phút.
- fz giữa dải 0,041–0,086 → 0,0635 → vfm = 0,0635 × 4 × 2103 ≈ 534 mm/phút.
- F tâm dao = 534 × (20 − 14) ÷ 20 ≈ 160 mm/phút; vào/ra dao F80.
- r = (20 − 14) ÷ 2 = 3. Răng dưới cùng phải tới Z−30 ở bán kính đủ, nên bắt đầu ở Z−31.25 (thấp hơn P/2 để bù cung vào dao).
(PHAY REN M20X2.5 REN PHAI SAU 30 - C45)
(DAO PHAY REN D14 Z4 - LAP THEO TAM DAO)
G90 G54 G17 G00 X0. Y0.
S2103 M03
G43 Z50. H05 M08
G00 Z2.
G01 Z-31.25 F500.
G03 X3. Y0. Z-30. I1.5 J0. F80.    (VAO DAO NUA VONG)
G03 X3. Y0. Z-27.5 I-3. J0. F160.  (1 VONG = 1 BUOC REN)
G03 X0. Y0. Z-26.25 I-1.5 J0. F80. (RA DAO VE TAM)
G00 Z50. M09
M05
Một vòng xoắn ốc dài √((2π × 3)² + 2,5²) ≈ 19 mm, ở F160 mất khoảng 7 giây — cộng vào/ra dao, cả ren M20 xong trong khoảng 15 giây. Muốn ren chặt/lỏng hơn một chút, không cần sửa chương trình: lập trình theo bù bán kính dao (G41 + D) và chỉnh giá trị mòn dao, hoặc sửa r nhỏ đi/lớn lên vài phần trăm milimét, rồi kiểm tra bằng dưỡng ren.
Lỗi thường gặp khi phay ren
- Quên bù F về tâm dao — lưỡi ăn quá fz nhiều lần, mẻ dao ngay vòng đầu. Kiểm tra lại bằng tỉ lệ (D − Dt) ÷ D.
- Sai chiều G02/G03 hoặc sai hướng Z — ra ren trái thay vì ren phải, hoặc chạy phay nghịch làm rung và mòn dao nhanh. Đối chiếu bảng chiều ren ở trên.
- Lỗ khoan mồi không đủ sâu — dao phay ren bắt đầu thấp hơn đáy ren P/2, cộng thêm khe hở dưới đầu dao; đáy lỗ phải sâu hơn chỗ đó.
- Đo Z theo đầu dao thay vì theo răng ren dưới cùng — nhiều dao có răng thấp nhất cách đầu dao một đoạn, ren bị ngắn hơn bản vẽ.
- Dao quá to so với lỗ — ren chật dù đã đúng r, vì biên dạng ren bị lệch; giữ Ø dao ≤ 70 % Ø ren.
- Ren côn (miệng rộng, đáy chật) — dao bị đẩy; ăn 2 lần, chạy thêm vòng sửa, hoặc giảm fz.
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com