Vít bắt vào lỗ ren trên chi tiết nhôm, gang hay thép cần ăn ren sâu bao nhiêu là đủ? Ăn ren nông thì ren lỗ bị tuôn trước khi vít chịu hết lực; ăn quá sâu thì tốn công khoan, taro, dễ gãy taro mà không bền thêm. Bài này đưa ra bảng chiều sâu ăn ren tối thiểu theo vật liệu và cấp bền vít, giải thích cách tính từ chiều sâu ăn ren ra chiều dài vít, chiều sâu taro và chiều sâu khoan — kèm công cụ tính sẵn.
1 × d · gang xám ≈ 1 × d · nhôm 6082-T6 ≈ 1,4 × d · nhôm mềm 5052 ≈ 2 × d.Đây là chiều dài ren ăn khớp thực m eff; vít phải vào lỗ thêm khoảng
2P nữa (vát miệng lỗ và đầu vít không ăn ren).Hệ số m eff/d theo bảng chiều sâu ăn ren tối thiểu của Bossard và SFS (ren trong cắt bằng taro, dung sai 6g/6H, chi tiết đủ dày quanh lỗ); dòng ghi "ước lượng" không có trong bảng gốc. Chiều dài vít chọn trong dãy ISO 4762 thường có hàng. Phần vát taro, chỗ chứa phoi 3P và đầu mũi 0,3 × d tính giống bài lệnh taro G84; mũi khoan mồi theo bảng tra mũi khoan mồi. Mối ghép chịu tải động hoặc quan trọng: tính kiểm theo VDI 2230.
Vì sao phải có chiều sâu ren tối thiểu
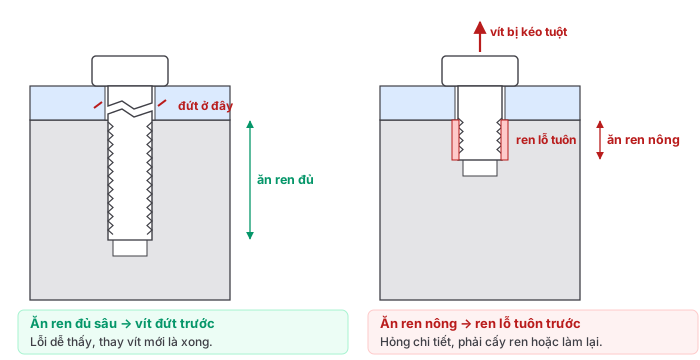
Khi xiết, vít bị kéo căng và lực đó truyền qua các vòng ren sang chi tiết. Ren của vít bị cắt (tuôn) hay ren của lỗ bị cắt tùy vào chiều dài ăn ren và độ bền cắt của vật liệu chi tiết. Chiều sâu ăn ren tối thiểu là chiều dài đủ để vít — phần chịu lực kém nhất — đứt trước khi ren lỗ bị tuôn. Vít đứt thì thay vít; ren lỗ tuôn thì phải cấy Helicoil hoặc bỏ cả chi tiết.
Vì thế vật liệu càng yếu so với vít thì càng phải ăn ren dài: thép tôi ram chỉ cần 0,8 × d, nhôm mềm cần 2 × d. Cùng một độ bền kéo, vật liệu nào có tỉ số bền cắt / bền kéo thấp hơn cũng cần ăn ren dài hơn — theo VDI 2230, tỉ số này ở thép kết cấu là 0,8–0,85, thép tôi ram 0,65–0,85, gang xám 1,15, gang cầu 0,9, nhôm rèn 0,6, nhôm đúc 0,52, magie đúc chỉ 0,42. Đó là lý do gang xám (bền kéo thấp nhưng bền cắt tốt) chỉ cần ăn ren như thép thường, còn nhôm đúc cần sâu hơn nhôm cán cùng độ bền.
Bảng chiều sâu ăn ren tối thiểu theo vật liệu
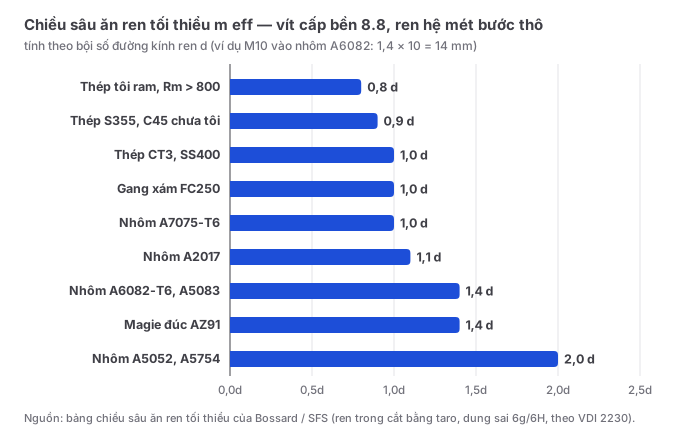
Bảng dưới là chiều sâu ăn ren tối thiểu khuyến nghị cho ren trong cắt bằng taro, dung sai ren 6g/6H, theo tài liệu kỹ thuật của Bossard và SFS (dựa trên thử nghiệm M6–M16). d là đường kính danh nghĩa của ren. Số trong ngoặc vuông là giá trị lý thuyết tính theo công thức VDI 2230 — lớn hơn giá trị thử nghiệm, dùng khi muốn an toàn hơn. Tên vật liệu sau dấu "—" là mác JIS/thương mại tương đương hay dùng ở Việt Nam.
| Vật liệu chi tiết có ren | Rm (N/mm²) | Vít 8.8 | Vít 10.9 | Vít 12.9 | ||
|---|---|---|---|---|---|---|
| Ren thô | Ren mịn | Ren thô | Ren mịn | Ren thô | ||
| Thép thường S235, C15 — CT3, SS400 | > 360 | 1 d [1,5] | 1,25 d | 1,25 d [1,8] | 1,4 d | 1,4 d [2,1] |
| Thép S355, E295, C35 — S45C chưa tôi | > 500 | 0,9 d [1,3] | 1 d | 1 d [1,6] | 1,2 d | 1,2 d [1,8] |
| Thép tôi ram C45, 34CrMo4, 42CrMo4 — SCM440 | > 800 | 0,8 d [0,9] | 0,8 d | 0,9 d [1,1] | 0,9 d | 1 d [1,2] |
| Gang xám GJL-250 (GG-25) — FC250 | > 220 | 1 d [1,3] | 1,25 d | 1,25 d [1,6] | 1,4 d | 1,4 d [1,8] |
| Nhôm Al 99,5 — A1050 | > 180 | – | – | 2 d | 2,5 d | – |
| Nhôm AlMg3 F18 — A5754 (gần A5052) | > 180 | 2 d [3,0] | 2 d [3,0] | – | – | – |
| Nhôm AlMgSi1 F32 — A6082-T6 | > 330 | 1,4 d | 1,4 d | 1,6 d | 2 d | – |
| Nhôm AlMg4,5Mn F28 — A5083 | > 330 | 1,4 d | 1,4 d | 1,6 d | 2 d | – |
| Nhôm AlCuMg1 F40 — A2017 (đura) | > 550 | 1,1 d | – | – | – | – |
| Nhôm AlZnMgCu0,5 F50 — A7022 (gần A7075-T6) | > 550 | 1 d | – | – | – | – |
| Magie đúc GMgAl9Zn1 — AZ91 | > 230 | 1,4 d | 1,4 d | 1,6 d | 2 d | – |
Ô "–" là bảng gốc không cho giá trị: với các loại nhôm này, ren trong không chịu nổi lực xiết của vít cấp bền cao, dù ăn ren dài tới mức hợp lý. Khi đó hoặc dùng vít cấp bền thấp hơn (hoặc xiết vít cấp cao với lực xiết của vít 8.8), hoặc cấy ren Helicoil để ren trong khỏe lên. Hai dòng nhôm A6061-T6 và nhôm đúc ADC12 trong công cụ không có trong bảng gốc: A6061-T6 có Rm khoảng 290–310 N/mm², thấp hơn AlMgSi1 F32, nên công cụ tăng hệ số khoảng 15 %; nhôm đúc lấy 2 – 2,5 × d theo kinh nghiệm thông dụng — cả hai đều ghi rõ là ước lượng.
Đồng thau, đồng thanh và inox không có trong bảng. Inox austenit SUS304 ủ có Rm khoảng 520 N/mm² và tỉ số bền cắt 0,8 (VDI 2230), gần với dòng thép S355 — có thể dùng dòng đó làm ước lượng ban đầu, còn mối ghép quan trọng thì tính kiểm theo VDI 2230. Inox dễ bị dính ren (galling) khi vít inox vặn vào ren inox, nên bôi mỡ chống kẹt; cách gia công xem phân biệt inox 201, 304, 316 khi gia công.
Từ chiều sâu ăn ren đến chiều dài vít và chiều sâu lỗ

Giá trị trong bảng là chiều dài ren ăn khớp hoàn toàn (m eff). Miệng lỗ thường được vát hoặc khoét côn, đầu vít cũng có phần vát — hai đoạn này không chịu lực. Tài liệu SFS cộng thêm 2 bước ren để ra chiều sâu vít vào lỗ tổng cộng: m ges = m eff + 2P. Từ đó:
- Chiều dài vít L ≥ chiều dày tấm kẹp k + m ges (cộng thêm chiều dày long đền nếu có), rồi chọn chiều dài tiêu chuẩn kế trên — vít lục giác chìm ISO 4762 thường có các chiều dài 10, 12, 16, 20, 25, 30, 35, 40… mm.
- Chiều sâu ren đủ phải dài hơn phần vít thực tế vào lỗ, để vít không chạm đáy ren — nếu chạm đáy, cờ lê báo đã chặt nhưng tấm vẫn chưa được kẹp. Công cụ chừa 2 bước ren.
- Z taro và chiều sâu khoan cộng tiếp phần vát taro, chỗ chứa phoi và đầu mũi khoan — cách tính chi tiết ở bài lệnh taro G84 và taro lỗ mù sát đáy.
Ví dụ: vít M8 cấp 8.8 bắt tấm thép dày 10 mm vào thân nhôm A6082-T6. m eff = 1,4 × 8 = 11,2 mm; m ges = 11,2 + 2 × 1,25 = 13,7 mm; L ≥ 10 + 13,7 = 23,7 → chọn vít M8 × 25, vào lỗ 15 mm. Ren đủ ≥ 15 + 2,5 = 17,5 mm; taro vát C: Z = 17,5 + 3,5 × 1,25 ≈ 21,9; lỗ khoan Ø6,8 sâu đủ Ø ≈ 25,7, cộng đầu mũi 2,0 → khoan Z−27,8. Thân nhôm cần dày tối thiểu khoảng 30 mm để không khoan thủng.
Ren thô hay ren mịn, vít cấp bền nào
- Ren mịn cần ăn ren dài hơn ren thô (trong bảng: 1,25 × d thay vì 1 × d với thép thường). Răng ren mịn thấp hơn, ren trong dễ bị cắt hơn; ren mịn cũng dễ hỏng vì bụi bẩn, dễ kẹt khi tháo lắp nhiều lần. Trong vật liệu mềm nên dùng ren thô.
- Cấp bền vít càng cao thì ren trong càng phải dài, vì lực xiết lớn hơn. Vít lục giác chìm bán sẵn thường là 12.9 — bắt vào nhôm thì không tận dụng được độ bền đó; nếu không cấy ren, hãy xiết theo lực của vít 8.8.
- Ăn ren quá 1,5 × d hầu như không bền thêm — tải dồn vào vài vòng ren đầu — và theo Bossard có thể làm vít bị kẹt do sai lệch bước ren tích lũy. Nếu tính ra phải sâu hơn, nên đổi giải pháp (xem phần dưới).
Khi chi tiết không đủ dày để ăn ren
- Cấy ren Helicoil — ren lò xo bằng inox chịu lực tốt hơn ren nhôm, thường cho phép rút ngắn chiều sâu ren và dùng được vít cấp bền cao. Cách chọn chiều dài ống ren ở bài sửa lỗ ren bằng Helicoil.
- Khoan thông, dùng đai ốc ở mặt sau nếu có chỗ — đai ốc tiêu chuẩn cùng cấp bền với vít luôn đủ ăn ren.
- Đổi sang cỡ ren lớn hơn với cấp bền thấp hơn, hoặc tăng số vít để mỗi vít chịu ít lực hơn.
- Hàn hoặc ép đai ốc / bạc ren vào tấm mỏng (đai ốc tán rive, đai ốc hàn) thay vì taro trực tiếp vào tôn mỏng.
Lỗi thường gặp
- Tính chiều sâu ăn ren bằng chiều dài cả phần vát của lỗ và đầu vít — thực tế ăn khớp ngắn hơn 2 bước ren, đặc biệt nguy hiểm với vít nhỏ M4–M6 trong nhôm.
- Vít chạm đáy lỗ ren — chọn vít quá dài so với chiều sâu ren đủ. Lực xiết dồn vào đáy lỗ, tấm không được kẹp chặt, mối ghép lỏng dần.
- Xiết vít 12.9 vào nhôm theo lực xiết của 12.9 — ren nhôm tuôn ngay lần đầu; xem ren bị tuôn, bu lông không bắt được.
- Lỗ mồi quá to làm răng ren trong thấp, ăn ren bao nhiêu cũng yếu — chọn đúng mũi theo bảng mũi khoan mồi và xem lỗ mồi sai cỡ.
- Taro ren sâu hơn mức cần — tốn thời gian, tăng nguy cơ gãy taro trong lỗ mù mà không bền thêm.
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com