Trên máy phay CNC và trung tâm gia công, lỗ khoan được lập trình bằng chu trình khoan (canned cycle): chỉ một dòng lệnh là máy tự chạy nhanh xuống, khoan, rút lên. Ba lệnh dùng nhiều nhất là G81 (khoan một mạch), G83 (khoan rút phoi, còn gọi là khoan bậc hay khoan ngắt quãng) và G73 (khoan bẻ phoi tốc độ cao). Bài này giải thích từng lệnh bằng sơ đồ đường chạy dao, cách chọn lệnh theo chiều sâu lỗ, cách tính Q và Z — và công cụ lập sẵn đoạn chương trình.
Thuộc chuyên đề Gia công lỗ chính xác — quy trình định vị, khoan, khoét, doa và công cụ lập quy trình cho lỗ H7.
Chọn nhanh theo tỷ lệ chiều sâu L/D: L/D ≤ 3 → G81 · 3–5 → G73 · trên 5 → G83. Inox ra phoi dây nên dùng G73 ngay cả với lỗ nông. Cú pháp: G83 X.. Y.. Z.. R.. Q.. F.., kết thúc bằng G80.
S, F lấy giữa dải tốc độ cắt và bước tiến trong bài tốc độ cắt khi khoan (mũi HSS). Q là giá trị khởi đầu, chỉnh theo phoi thực tế. Cú pháp theo Fanuc; Haas, Mitsubishi, Siemens… có khác biệt nhỏ — đối chiếu sách lập trình của máy và chạy thử một lỗ trước.
Các thành phần của một chu trình khoan
Mọi chu trình khoan của Fanuc đều dùng chung các địa chỉ sau. Hiểu ba mặt phẳng — điểm đầu, mặt R, đáy Z — là hiểu được mọi chu trình:
| Địa chỉ | Ý nghĩa | Ghi chú |
|---|---|---|
| X, Y | Tọa độ tâm lỗ | Các dòng tiếp theo chỉ cần X, Y — máy khoan lỗ mới với cùng thông số |
| Z | Đáy lỗ (đầu mũi khoan đi tới đây) | Phải cộng chiều dài đầu mũi, xem phần tính Z bên dưới |
| R | Mặt R — nơi máy chuyển từ chạy nhanh sang chạy cắt | Thường cao hơn mặt phôi 1–3 mm |
| Q | Chiều sâu mỗi lần khoan (G83, G73) | Số dương, tính theo gia số |
| P | Thời gian dừng ở đáy lỗ (G82) | Tính bằng mili giây trên Fanuc: P500 = 0,5 giây |
| F | Lượng chạy dao khi cắt | mm/phút (chế độ G94) |
| K | Số lần lặp lại (Fanuc) | Trên Haas, K lại là chiều sâu khoan nhỏ nhất — xem phần khác biệt giữa các hãng |
| G98 / G99 | Sau mỗi lỗ lùi về điểm đầu / mặt R | Viết trước lệnh chu trình |
| G80 | Hủy chu trình khoan | Quên G80 thì lệnh di chuyển sau đó sẽ khoan thêm lỗ |
Z-33., R2., Q5.. Trên nhiều máy Fanuc, số không có dấu chấm được hiểu theo đơn vị nhỏ nhất 0,001 mm (tùy tham số máy) — viết Q5 thành ra khoan mỗi lần 0,005 mm, còn Z-33 thành chỉ sâu 0,033 mm.
G98 và G99: lùi về đâu sau mỗi lỗ
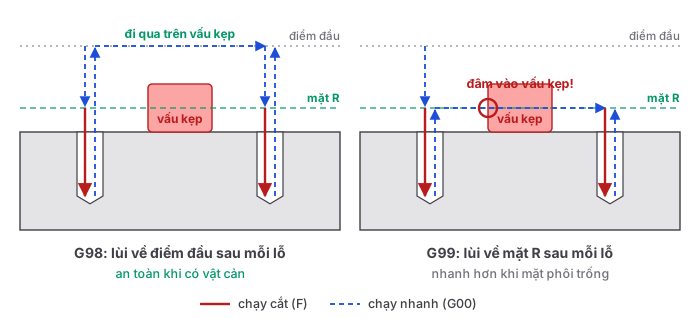
- G99 — lùi về mặt R rồi sang lỗ kế tiếp. Nhanh, dùng khi mặt phôi phẳng và không có gì cản giữa các lỗ.
- G98 — lùi về điểm đầu (độ cao Z của dao trước khi gọi chu trình). Dùng khi giữa hai lỗ có vấu kẹp, gờ, bậc cao hơn mặt R. Có thể dùng G99 cho các lỗ liền nhau rồi chuyển G98 ở lỗ cuối trước khi vượt vật cản.
G81 — khoan một mạch
G81 X.. Y.. Z.. R.. F..: chạy nhanh xuống mặt R, khoan một mạch tới Z, chạy nhanh lên. Dùng cho lỗ nông (L/D đến khoảng 3), khoan tâm, khoan mồi, và mũi carbide có lỗ tưới nguội trong thân — loại này được thiết kế để khoan liền một mạch sâu hơn nhiều, theo khuyến cáo trong catalogue của hãng.
G82 giống G81 nhưng dừng ở đáy một khoảng P. Dùng khi cần đáy lỗ phẳng đẹp hoặc chiều sâu chính xác: vát mép bằng mũi khoan tâm, khoét bậc, khoét côn đầu vít. Ví dụ G82 Z-3. R2. P300 F100. dừng 0,3 giây.
G83 và G73 — khoan nhiều lần
Khi lỗ sâu, phoi không tự thoát được, dồn lại trong rãnh xoắn, ma sát tăng, nhiệt tăng và mũi gãy (xem phoi bị kẹt trong lỗ). Hai chu trình giải quyết theo hai cách khác nhau:
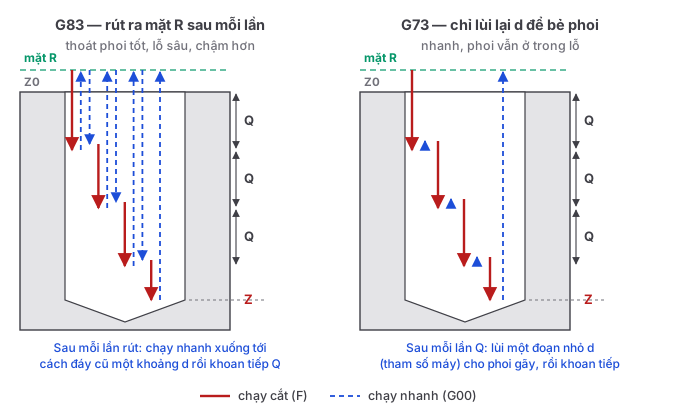
- G83 — khoan rút phoi: khoan sâu thêm Q, chạy nhanh ra hẳn mặt R để phoi văng ra và dung dịch tràn vào đáy lỗ, rồi chạy nhanh xuống tới cách đáy cũ một khoảng nhỏ d (đặt bằng tham số máy) và khoan tiếp Q. Thoát phoi triệt để nhất, nhưng tốn thời gian chạy lên xuống.
- G73 — khoan bẻ phoi: khoan thêm Q rồi chỉ lùi lại một đoạn nhỏ d (tham số máy, thường từ vài phần mười đến khoảng 1 mm) cho phoi gãy vụn, rồi khoan tiếp. Nhanh gần bằng G81, nhưng phoi vẫn nằm trong lỗ nên chỉ hợp với lỗ không quá sâu.
Cú pháp hai lệnh giống nhau: G83 X.. Y.. Z.. R.. Q.. F.. và G73 X.. Y.. Z.. R.. Q.. F... Lần khoan cuối máy tự dừng đúng Z dù phần còn lại ngắn hơn Q.
Chọn chu trình và chiều sâu Q theo vật liệu
| L/D | Chu trình | Ghi chú |
|---|---|---|
| ≤ 3 | G81 | Phoi tự thoát. Riêng inox: dùng G73 để bẻ phoi dây |
| 3 – 5 | G73 | Bẻ phoi là đủ. Thấy phoi nghẹt, kêu rít → chuyển G83 |
| 5 – 8 | G83 | Rút phoi hoàn toàn, có thể cần mũi khoan dài |
| 8 – 15 | G83, Q nhỏ | Mũi khoan dài, khoan mồi dẫn hướng trước bằng mũi ngắn |
| > 15 | — | Vượt khả năng mũi xoắn thường — khoan nòng (gun drill) |
Ngưỡng L/D 3 / 8 / 15 thống nhất với bài chọn mũi khoan cho lỗ sâu. Giá trị Q khởi đầu công cụ dùng (mũi HSS, tưới ngoài):
| Vật liệu | Q khởi đầu | Lý do |
|---|---|---|
| Nhôm, đồng, gang | 1,5 × D | Phoi dễ gãy (gang) hoặc dễ cắt, nhưng nhôm dễ dính phoi khi rãnh bị nghẹt |
| Thép carbon | 1 × D | Mức cân bằng thông dụng |
| Thép hợp kim, nhiệt luyện | 0,75 × D | Lực cắt lớn, nhiệt cao |
| Inox | 0,5 × D | Phoi dây dai, dễ quấn và hóa cứng bề mặt |
Lỗ càng sâu càng giảm Q: từ L/D 8 trở lên công cụ lấy khoảng 2/3 giá trị trên. Đây là điểm xuất phát — nhìn phoi để chỉnh: phoi ngắn, vụn, màu sáng là tốt; phoi dài, cuộn chặt, đổi màu xanh tím là Q đang quá lớn. Bài lỗ sâu khuyên rút mũi sau mỗi 2–3 × D khi khoan tay; trên CNC việc rút mũi tự động, không tốn công, nên chọn Q nhỏ hơn cho an toàn. Quá nhỏ cũng không tốt: Q nhỏ hơn khoảng 0,2 × D làm thời gian chu trình tăng vọt và lưỡi cắt cọ xát nhiều hơn là cắt.
Tính chiều sâu Z: đừng quên đầu mũi khoan
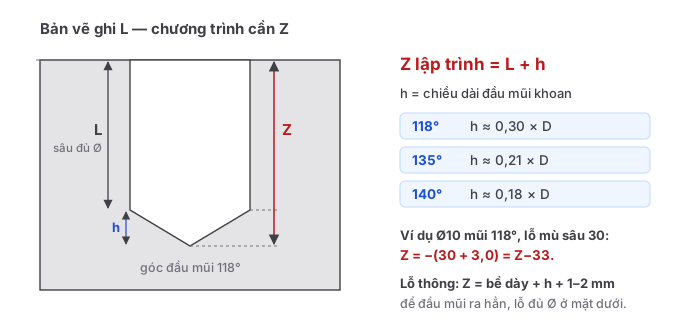
Chiều dài đầu mũi h = D / (2 × tan(góc mũi / 2)). Mũi 118° có h ≈ 0,30 × D, mũi 135° h ≈ 0,21 × D, mũi 140° h ≈ 0,18 × D. Với lỗ thông, Z = bề dày tấm + h + 1–2 mm để đầu mũi ra hẳn, lỗ đủ đường kính ở mặt dưới — nhớ kê tấm lót hoặc chừa khoảng trống bên dưới. Với lỗ cần taro, chiều sâu khoan phải sâu hơn chiều sâu ren, xem taro lỗ mù sát đáy.
Ví dụ chương trình hoàn chỉnh
Khoan 3 lỗ Ø10 sâu 50 (lỗ mù) trên thép C45, mũi HSS 118°, phôi phẳng không vật cản. L/D = 5 → G73 hoặc G83; chọn G83 cho chắc chắn với Q = 10 (1 × D). Z = 50 + 3 = 53. S và F theo bài tốc độ cắt khi khoan: Vc 25 m/phút → S ≈ 796, f 0,20 mm/vòng → F ≈ 159 mm/phút. Trước đó khoan định vị bằng mũi khoan tâm với G81 hoặc G82.
(KHOAN 3 LO D10 SAU 50 - C45)
G90 G54 G00 X20. Y15.
S796 M03
G43 Z50. H02 M08
G99 G83 X20. Y15. Z-53. R2. Q10. F159.
X50.
G98 X80.
G80 M09
G00 Z100.
Dòng X50. khoan lỗ thứ hai với cùng thông số; dòng G98 X80. khoan lỗ cuối rồi lùi về điểm đầu Z50. trước khi dao di chuyển đi nơi khác.
Khác biệt giữa các hệ điều khiển
- Haas: G83 có thêm khoan với chiều sâu giảm dần — I là chiều sâu lần đầu, J là lượng giảm mỗi lần, K là chiều sâu nhỏ nhất; dùng I, J, K thay cho Q. Lặp lại dùng L chứ không phải K.
- Fanuc: K là số lần lặp; khoảng hở d của G83 và lượng lùi d của G73 đặt bằng tham số máy, không có trong dòng lệnh.
- Siemens, Heidenhain: không dùng G81/G83 mà dùng chu trình riêng (CYCLE81, CYCLE83 của Siemens; Cycle 200, 203, 205 của Heidenhain) với tham số nhập theo bảng.
- Máy tiện: khoan tâm trên máy tiện Fanuc dùng G83 theo trục Z nhưng cú pháp và tham số khác máy phay — xem sách lập trình riêng của máy tiện.
Lỗi thường gặp
- Quên G80 — lệnh di chuyển kế tiếp bị hiểu là tọa độ lỗ mới, máy khoan thêm lỗ ngoài ý muốn.
- R quá thấp so với phôi thô, phôi đúc — mặt phôi không phẳng, dao chạy nhanh đâm vào chỗ gồ. Đặt R cao hơn điểm cao nhất của mặt phôi.
- Thiếu dấu chấm thập phân — Q, Z, R bị hiểu sai đơn vị như đã nói ở trên.
- Z quên cộng đầu mũi — lỗ thông không thủng hết, lỗ mù thiếu chiều sâu đủ Ø, taro sau đó chạm đáy và gãy (xem gãy taro trong lỗ mù).
- Dùng G73 cho lỗ quá sâu — phoi không ra, mũi kêu rít rồi gãy. Lỗ trên 5 × D nên chuyển sang G83.
- Chưa khoan định vị — mũi dài bị trượt đầu, lỗ lệch, xem lỗ khoan bị lệch tâm.
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com