Côn Morse (ký hiệu MT, tiếng Đức là MK — Morsekegel) là kiểu chuôi côn dùng cho mũi khoan chuôi côn, mũi doa máy, đầu khoan và mũi chống tâm. Nó còn là lỗ côn trên trục chính máy khoan và ụ động máy tiện. Có 7 cỡ từ MT0 đến MT6. Bài này có bảng kích thước theo DIN 228 / ISO 296, bảng tra mũi khoan nào dùng côn số mấy, cách chọn áo côn, cách tháo mũi bằng nêm, và công cụ tra nhanh.
Tra nhanh đường kính lớn D: MT1 → Ø12,065 · MT2 → Ø17,780 · MT3 → Ø23,825 · MT4 → Ø31,267 · MT5 → Ø44,399 · MT6 → Ø63,348. Mũi khoan chuôi côn Nachi: tới Ø14 dùng MT1, Ø14,1–23 dùng MT2, Ø23,1–32 dùng MT3, Ø32,1–50 dùng MT4.
Kích thước côn theo DIN 228 / ISO 296. Dải đường kính theo catalogue mũi khoan chuôi côn Nachi TD; hãng khác theo DIN 345 có thể lệch ở cỡ sát ranh giới (ví dụ Ø31,75–32 hoặc Ø50,5) — kiểm tra ký hiệu MT in trên chuôi mũi.
Côn Morse là gì, vì sao giữ chặt được
Côn Morse là mặt côn rất thoải: đường kính giảm khoảng 1 mm trên mỗi 20 mm chiều dài, tức góc chỉ khoảng 1,5° mỗi bên. Với góc nhỏ như vậy, khi đẩy chuôi vào lỗ côn, hai mặt côn ép chặt vào nhau và tự hãm nhờ ma sát. Đây gọi là côn tự hãm. Lực dọc trục khi khoan càng ép chuôi vào chặt hơn, nên không cần bu lông kéo như côn phay.
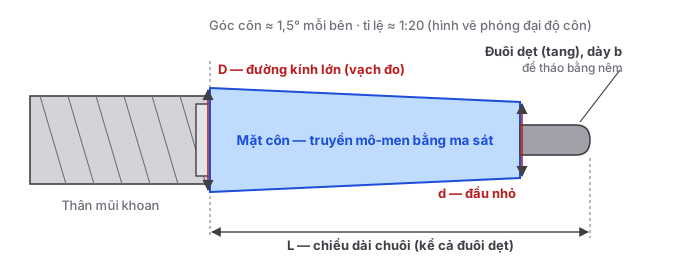
- D — đường kính tại vạch đo, ở đầu lớn của côn. Đây là kích thước dùng để gọi tên cỡ côn.
- d — đường kính đầu nhỏ của phần côn trên chuôi.
- Đuôi dẹt (tang) — phần dẹt ở cuối chuôi, lọt vào khe trên trục chính. Theo DIN 228, đuôi dẹt dùng để tháo chuôi bằng nêm, không phải để truyền mô-men. Nếu mặt côn bẩn, có ba via hoặc bị mòn, côn sẽ trượt, đuôi dẹt phải gánh mô-men và thường bị xoắn gãy.
Mỗi cỡ côn Morse có tỉ lệ côn hơi khác nhau, từ 1:19,002 đến 1:20,047. Vì vậy không thể lấy một góc chung để mài hay tiện côn cho mọi cỡ, phải tra đúng cỡ. Ngoài loại có đuôi dẹt (dạng B) còn có dạng A: cuối chuôi có lỗ ren để bu lông kéo giữ, dùng trên máy phay và máy có lực ngang.
Bảng kích thước côn Morse MT0–MT6
Đơn vị mm, theo DIN 228-1 / ISO 296. Góc là nửa góc côn (mỗi bên). L và b là kích thước chuôi dạng B có đuôi dẹt, L là giá trị lớn nhất:
| Cỡ côn | D (đầu lớn) | d (đầu nhỏ) | Tỉ lệ côn | Góc mỗi bên | L chuôi | b đuôi dẹt |
|---|---|---|---|---|---|---|
| MT0 | 9,045 | 6,401 | 1:19,212 | 1°29′27″ | 59,5 | 3,9 |
| MT1 | 12,065 | 9,371 | 1:20,047 | 1°25′43″ | 65,5 | 5,2 |
| MT2 | 17,780 | 14,534 | 1:20,020 | 1°25′50″ | 80 | 6,3 |
| MT3 | 23,825 | 19,760 | 1:19,922 | 1°26′16″ | 99 | 7,9 |
| MT4 | 31,267 | 25,909 | 1:19,254 | 1°29′15″ | 124 | 11,9 |
| MT5 | 44,399 | 37,470 | 1:19,002 | 1°30′26″ | 156 | 15,9 |
| MT6 | 63,348 | 53,752 | 1:19,180 | 1°29′36″ | 218 | 19 |
MT và MK là cùng một loại côn, chỉ khác cách gọi: MT (Morse Taper) theo tiếng Anh, MK (Morsekegel) theo tiếng Đức, trên hàng Nhật thường ghi "MT No.2" hoặc "2MT". Côn MT7 và MT4½ có tồn tại nhưng hiếm gặp ở Việt Nam.
Mũi khoan chuôi côn dùng côn Morse số mấy
Cỡ côn trên chuôi mũi khoan tăng theo đường kính mũi. Bảng dưới lấy theo catalogue mũi khoan chuôi côn Nachi dòng TD (tra từng cỡ trên hệ thống của Nachi):
| Cỡ côn | Đường kính mũi khoan Nachi TD (mm) | Máy thường dùng (tham khảo) |
|---|---|---|
| MT0 | — | Dụng cụ nhỏ, ụ động máy tiện mini |
| MT1 | Ø7 – 14 | Máy khoan bàn nhỏ, ụ động máy tiện mini |
| MT2 | Ø14,1 – 23 | Máy khoan bàn khoan tới ~13–16 mm, ụ động máy tiện nhỏ |
| MT3 | Ø23,1 – 32 | Máy khoan đứng, ụ động máy tiện cỡ vừa |
| MT4 | Ø32,1 – 50 | Máy khoan cần, máy khoan đứng lớn |
| MT5 | Ø50,5 – 76 | Máy khoan cần lớn, trục chính máy tiện lớn |
| MT6 | Ø77 – 100 | Máy khoan cần rất lớn, máy doa |
Hãng khác làm theo DIN 345 có thể chia ranh giới hơi khác ở các cỡ sát biên, ví dụ Ø31,75–32 hoặc Ø50,5. Chắc chắn nhất là đọc ký hiệu in trên chuôi mũi (xem cách đọc ký hiệu trên thân mũi khoan). Cỡ côn của máy thì xem trong sách hướng dẫn hoặc trên tem máy. Máy khoan bàn khoan được khoảng 13 mm thường có trục chính MT2.
Áo côn: lắp mũi côn nhỏ vào máy côn lớn
Khi chuôi mũi nhỏ hơn lỗ côn của máy, dùng áo côn (còn gọi là áo côn thu, bạc côn, ống côn thu; tiêu chuẩn DIN 2185). Áo côn có mặt ngoài là côn lớn để cắm vào máy, bên trong là lỗ côn nhỏ để cắm mũi. Áo côn ghi theo dạng "MT4/MT2": ngoài MT4, trong MT2.
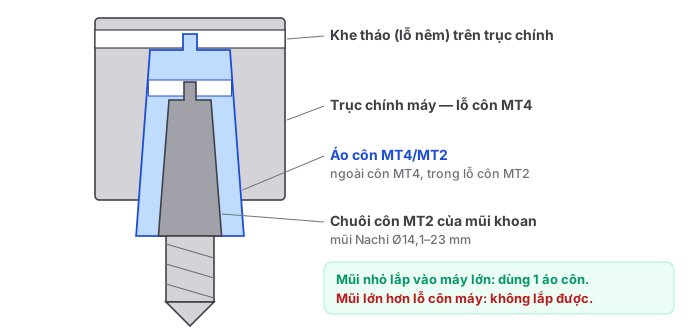
- Các loại phổ biến, dễ mua: MT2/MT1, MT3/MT1, MT3/MT2, MT4/MT1, MT4/MT2, MT4/MT3, MT5/MT3, MT5/MT4, MT6/MT4, MT6/MT5.
- Dùng 1 áo côn là tốt nhất. Ghép 2–3 áo côn nối tiếp làm cụm dài ra, độ đảo cộng dồn và dễ trượt côn. Nếu buộc phải ghép, chỉ nên dùng khi khoan nhẹ, xem thêm độ đảo ảnh hưởng dụng cụ thế nào.
- Mũi có chuôi lớn hơn lỗ côn máy thì không lắp được. Thường đó cũng là dấu hiệu mũi quá lớn so với công suất máy, nên chuyển sang máy lớn hơn.
Cách tháo mũi khoan chuôi côn bằng nêm
Côn tự hãm nên không rút tay ra được. Dụng cụ đúng là nêm tháo côn (DIN 317): một thanh thép dẹt, một mặt phẳng, một mặt nghiêng, cắm qua khe trên trục chính hoặc trên áo côn.
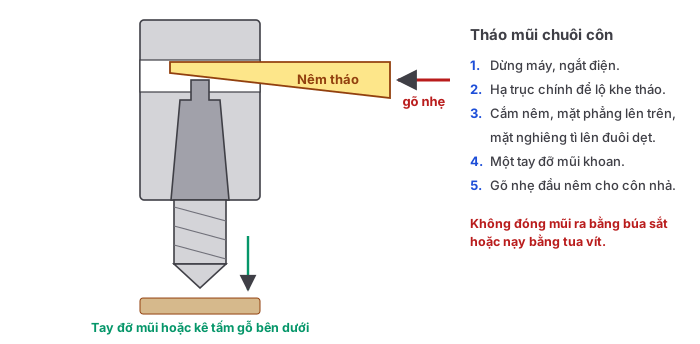
- Cỡ nêm theo cỡ côn: nêm DIN 317 có cỡ dùng chung cho MK1–MK2, cỡ riêng cho MK3 và MK4, cỡ chung cho MK5–MK6. Nêm quá nhỏ sẽ không với tới đuôi dẹt, nêm quá to không lọt khe.
- Luôn đỡ mũi trước khi gõ. Mũi chuôi côn lớn nặng vài kg, rơi xuống bàn máy sẽ mẻ lưỡi cắt hoặc gây tai nạn. Xem thêm an toàn khi khoan, phay.
- Không đóng mũi ra bằng búa sắt, không nạy bằng tua vít hay đục. Làm vậy sẽ làm cong trục chính, làm hỏng mặt côn và khe tháo.
- Một số máy khoan cần có cơ cấu đẩy chuôi bằng cách nâng trục chính lên hết hành trình. Dùng cơ cấu này nếu máy có.
Lắp đúng để côn không bị trượt
- Lau sạch và khô cả chuôi côn lẫn lỗ côn. Không bôi dầu hay mỡ lên mặt côn: côn giữ chặt nhờ ma sát, có dầu sẽ dễ trượt.
- Kiểm tra ba via, vết lõm trên chuôi. Chỉ cần một vết gờ nhỏ là côn chỉ tiếp xúc một phần, mũi bị đảo và côn trượt khi khoan. Mài nhẹ vết gờ bằng đá dầu.
- Xoay đuôi dẹt cho thẳng khe, đẩy mạnh chuôi vào hoặc gõ nhẹ mũi bằng búa nhựa hay búa đồng (không gõ vào lưỡi cắt).
- Mặt côn có vệt xước xoáy tròn là dấu hiệu côn đã từng trượt khi đang quay. Côn bị xước như vậy giữ kém, cần sửa hoặc thay. Lỗ côn trục chính bị xước cần doa lại bằng mũi doa côn Morse.
Côn Morse và côn B của đầu khoan
Đầu khoan (mandrin) lắp vào máy qua một cán côn hai đầu: một đầu là côn Morse cắm vào trục chính, đầu kia là côn B cắm vào đầu khoan. Côn B (DIN 238) là một đoạn của côn Morse, ví dụ B16 là đầu nhỏ của MT2 (Ø15,733), B18 là đầu lớn của MT2 (Ø17,780), B12 là đầu lớn của MT1. Khi mua cán côn cho đầu khoan, cần biết cả hai thông số, ví dụ cán "MT3–B16": trục chính MT3, đầu khoan lỗ B16.
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com