Vít đầu bằng (vít côn, vít đầu chìm) cần một lỗ côn 90° để đầu vít nằm phẳng với mặt chi tiết. Điều ít người để ý: vít bake đầu bằng và vít côn lục giác chìm cùng cỡ có đường kính đầu khác nhau, nên mỗi loại có một bảng lỗ côn riêng — khoét lỗ côn của vít bake rồi lắp vít lục giác chìm thì đầu vít nhô lên. Bài này có hai bảng tiêu chuẩn, công cụ tra theo loại vít, cách tính Z khi khoét côn trên CNC và mũi vát mép phù hợp.
Thuộc chuyên đề Gia công lỗ chính xác — quy trình định vị, khoan, khoét, doa và công cụ lập quy trình cho lỗ H7.
Vít bake/vít rãnh: Dc, dh theo ISO 15065 (giống JIS B 1017), lấy giữa dung sai. Vít lục giác chìm: Ø đầu theo ISO 10642, Dc lớn hơn Ø đầu lý thuyết 0,2–0,4 mm để đầu vít không nhô. Giá mũi theo bảng giá Yamawa (01/07/2026, chưa VAT). Thử lắp một con vít thật trước khi làm loạt.
Hai loại vít đầu bằng — hai bảng lỗ côn
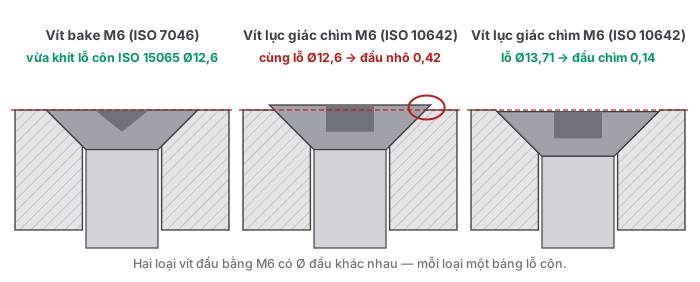
- Vít bake, vít rãnh, vít tự ren đầu bằng (ISO 7046, ISO 2009, ISO 7050…) — đầu theo ISO 7721. Lỗ côn theo ISO 15065 (Nhật: JIS B 1017).
- Vít côn lục giác chìm (ISO 10642, JIS B 1194, DIN 7991 cũ) — đầu to hơn, khoảng 2,24 × d. ISO 15065 không áp dụng cho loại này; lỗ côn lấy theo Ø đầu lý thuyết cộng thêm một chút.
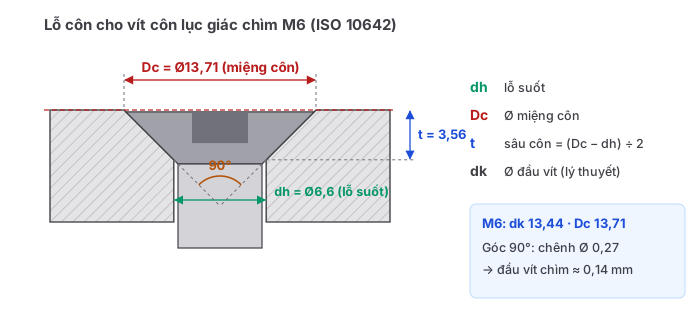
Với góc côn 90°, chênh lệch Ø giữa đầu vít và miệng côn chia đôi chính là độ nhô (hoặc chìm) của đầu vít: Ø miệng côn nhỏ hơn đầu vít 0,8 mm thì đầu vít nhô 0,4 mm.
Bảng lỗ côn cho vít bake, vít rãnh đầu bằng (ISO 15065)
| Cỡ vít | Lỗ suốt dh | Ø miệng côn Dc | Sâu côn t ≈ |
|---|---|---|---|
| M1.6 | 1,8 – 1,94 | 3,6 – 3,7 | 0,95 |
| M2 | 2,4 – 2,54 | 4,4 – 4,5 | 1,05 |
| M2.5 | 2,9 – 3,04 | 5,5 – 5,6 | 1,35 |
| M3 | 3,4 – 3,58 | 6,3 – 6,5 | 1,55 |
| M3.5 | 3,9 – 4,08 | 8,2 – 8,4 | 2,25 |
| M4 | 4,5 – 4,68 | 9,4 – 9,6 | 2,55 |
| M5 | 5,5 – 5,68 | 10,4 – 10,65 | 2,58 |
| M6 | 6,6 – 6,82 | 12,6 – 12,85 | 3,13 |
| M8 | 9 – 9,22 | 17,3 – 17,55 | 4,28 |
| M10 | 11 – 11,27 | 20 – 20,3 | 4,65 |
Số liệu lấy từ bảng 1 của ISO 15065:2005, đối chiếu khớp với bảng JIS B 1017 do các xưởng Nhật dùng. Lỗ suốt là ISO 273 cấp trung bình, dung sai H13. Cỡ vít tự ren tương ứng: ST2,9 ↔ M3, ST4,2 ↔ M4, ST4,8 ↔ M5, ST6,3 ↔ M6, ST8 ↔ M8.
Bảng lỗ côn cho vít côn lục giác chìm (ISO 10642)
| Cỡ vít | Lỗ suốt dh | Ø miệng côn Dc | Sâu côn t | Ø đầu dk (lý thuyết) | Cao đầu k | Lục giác |
|---|---|---|---|---|---|---|
| M3 | 3,4 | 6,94 | 1,77 | 6,72 | 1,86 | 2 |
| M4 | 4,5 | 9,18 | 2,34 | 8,96 | 2,48 | 2.5 |
| M5 | 5,5 | 11,47 | 2,99 | 11,2 | 3,1 | 3 |
| M6 | 6,6 | 13,71 | 3,56 | 13,44 | 3,72 | 4 |
| M8 | 9 | 18,25 | 4,62 | 17,92 | 4,96 | 5 |
| M10 | 11 | 22,73 | 5,87 | 22,4 | 6,2 | 6 |
| M12 | 13,5 | 27,21 | 6,86 | 26,88 | 7,44 | 8 |
| M16 | 17,5 | 33,99 | 8,25 | 33,6 | 8,8 | 10 |
| M20 | 22 | 40,71 | 9,36 | 40,32 | 10,16 | 12 |
Ø đầu và chiều cao đầu theo bảng 1 của ISO 10642:1997 (JIS B 1194 giống hệt). Ø đầu "lý thuyết" là Ø khi mép đầu vít nhọn; đầu vít thật luôn nhỏ hơn — ISO cho phép nhỏ nhất 11,34 với M6. Ø miệng côn trong bảng lớn hơn Ø lý thuyết 0,2–0,4 mm (theo engineersbible), nên đầu vít luôn bằng hoặc chìm nhẹ dưới mặt. Sâu côn t tính theo hình học: t = (Dc − dh) ÷ 2.
Tính Z khi khoét côn trên CNC
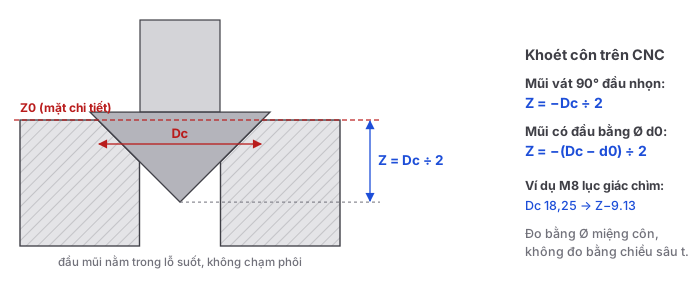
Với góc 90°, mỗi mm đầu mũi đi xuống làm miệng côn rộng thêm 2 mm. Vì vậy trên CNC lập trình theo Ø miệng côn chứ không theo chiều sâu côn t:
- Mũi vát đầu nhọn:
Z = −Dc ÷ 2. Ví dụ M8 lục giác chìm Dc 18,25 → Z−9.13. Đầu mũi lúc này nằm trong lỗ suốt nên không chạm phôi. - Mũi có đầu bằng (mũi vát nhiều lưỡi, dao vát mép phay) Ø d0:
Z = −(Dc − d0) ÷ 2. - Dùng chu trình
G82(khoan có dừng ở đáy, xem lệnh khoan G81, G82, G83) với dừng ngắn P200–P500 cho mặt côn tròn đều.
Chiều dài dao đo sai 0,1 mm thì Ø miệng côn sai 0,2 mm. Khoét thử một lỗ, đo Ø miệng côn bằng thước cặp rồi bù Z — hoặc đơn giản là lắp thử một con vít.
Mũi vát mép 90° và cách khoét
Trên máy khoan đứng hoặc máy phay, khoét côn bằng mũi vát mép 90° (countersink). Chọn mũi có Ø thân lớn hơn Ø miệng côn để lưỡi cắt phủ hết mặt côn. Mũi vát mép Yamawa CS-Q, giá theo bảng giá Yamawa áp dụng từ 01/07/2026, chưa gồm VAT:
| Mã | Kích thước | Ø chuôi (mm) | Giá |
|---|---|---|---|
| CS6.0Q | Ø6 × 90° | 6 | 134.400 đ |
| CS8.0Q | Ø8 × 90° | 8 | 154.800 đ |
| CS010Q | Ø10 × 90° | 8 | 350.400 đ |
| CS015Q | Ø15 × 90° | 10 | 504.000 đ |
| CS020Q | Ø20 × 90° | 10 | 739.200 đ |
| CS025Q | Ø25 × 90° | 10 | 975.600 đ |
| CS030Q | Ø30 × 90° | 12 | 1.245.600 đ |
| CS040Q | Ø40 × 90° | 12 | 2.331.600 đ |
| CS050Q | Ø50 × 90° | 12 | 3.408.000 đ |
- Tốc độ thấp: lưỡi vát cắt ở Ø lớn nên tính vòng quay theo Ø miệng côn, không theo lỗ suốt. Tốc độ quá cao gây rung, mặt côn có vằn sóng (chatter) — lỗi phổ biến nhất khi vát mép.
- Khoan lỗ suốt trước, khoét côn sau, tốt nhất trong cùng một lần gá để côn đồng tâm với lỗ.
- Bước tiến đều, dừng ngắn ở đáy rồi rút lên. Bấm dừng giữa chừng sẽ để lại gờ.
- Lỗ nhỏ (M3–M5) có thể dùng mũi khoan định tâm 90° — xem mũi khoan tâm. Vát mép miệng lỗ nói chung xem vát mép lỗ và xử lý bavia.
Bề dày tấm tối thiểu
Tấm phải dày hơn chiều sâu côn t — nếu không, lỗ côn khoét thủng sang mặt dưới, mép lỗ thành lưỡi dao, đầu vít không có chỗ tì và kéo xuyên qua tấm khi siết. Bảng vít bake của các xưởng Nhật ghi luôn bề dày tấm tối thiểu bằng chiều sâu côn (M6: 3,4 mm). Thực tế nên để lại thêm ít nhất khoảng 1 mm phần lỗ trụ. Tấm mỏng hơn thì dùng vít đầu tròn, đầu trụ hoặc vít lục giác chìm trong lỗ khoét bậc nếu tấm đủ dày cho lỗ khoét.
Lỗi thường gặp
- Dùng bảng vít bake cho vít lục giác chìm — đầu vít nhô 0,3–0,5 mm, vướng khi trượt, lắp ghép.
- Lấy Ø đầu vít thật (đo bằng thước) làm Ø miệng côn — đầu thật nhỏ hơn lý thuyết; lỗ khoét theo đó có thể vừa với con này nhưng con khác lại nhô. Dùng Ø theo bảng.
- Khoét côn sâu quá — đầu vít chìm sâu, vòng mép trên miệng lỗ bị hở, nhìn xấu và giảm diện tích tì.
- Mũi 82° cho vít hệ mét (hoặc 90° cho vít inch) — đầu chỉ tì ở một vòng, vít dễ lỏng.
- Mặt côn rung vằn — giảm vòng quay, tăng độ cứng vững, dùng mũi một lưỡi hoặc mũi vát mép chống rung.
- Lỗ côn lệch tâm với lỗ suốt — khoét côn ở nguyên công khác; đầu vít ép lệch, thân vít bị bẻ cong khi siết.
Bài viết liên quan
Yutaka — giải pháp gia công, không chỉ bán dụng cụ
Nắm được kỹ thuật đúng mới là bước đầu. Yutaka đồng hành với xưởng cơ khí ở cả ba khâu: cung cấp dụng cụ cắt chính hãng Nachi, OSG, Yamawa (mũi khoan, taro, khoét lỗ); cung cấp máy khoan (khoan từ, khoan cầm tay); và thiết kế đồ gá, cơ cấu gia công theo yêu cầu — dựa trên kinh nghiệm nhiều năm làm đồ gá và máy tự động. Cần mua dụng cụ, cần máy, hay cần giải một bài toán gá đặt khó, Yutaka đều hỗ trợ được.
Trao đổi giải pháp qua SĐT: 0888 078 863
Email: Minhthangdo87@gmail.com